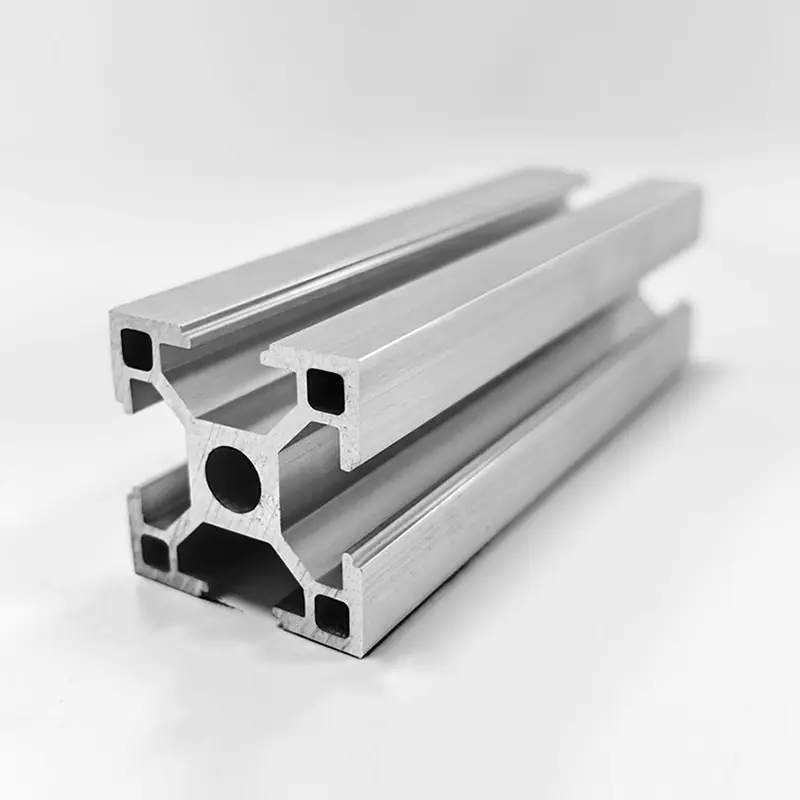

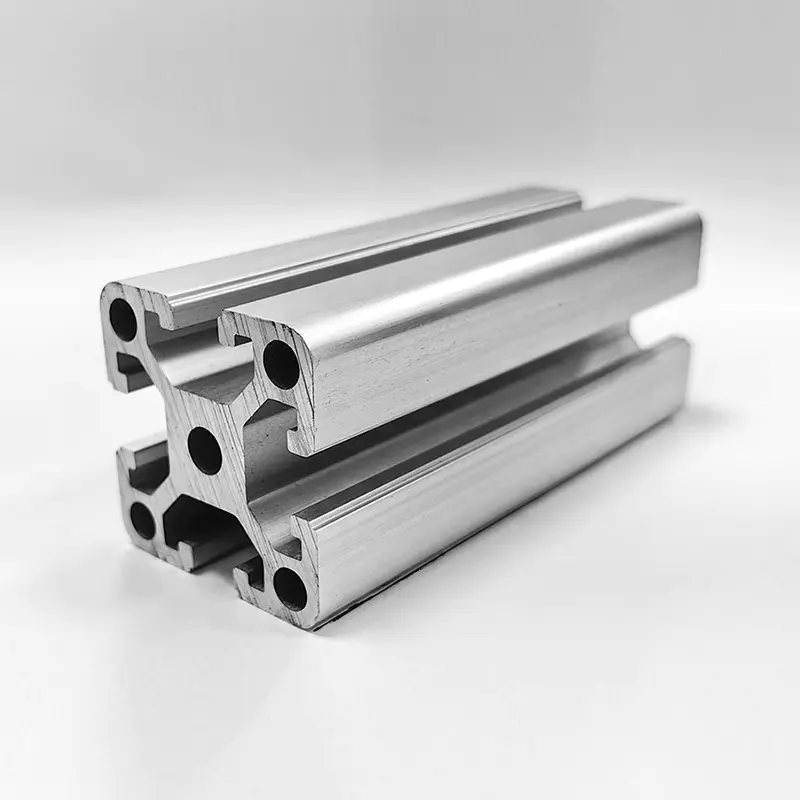
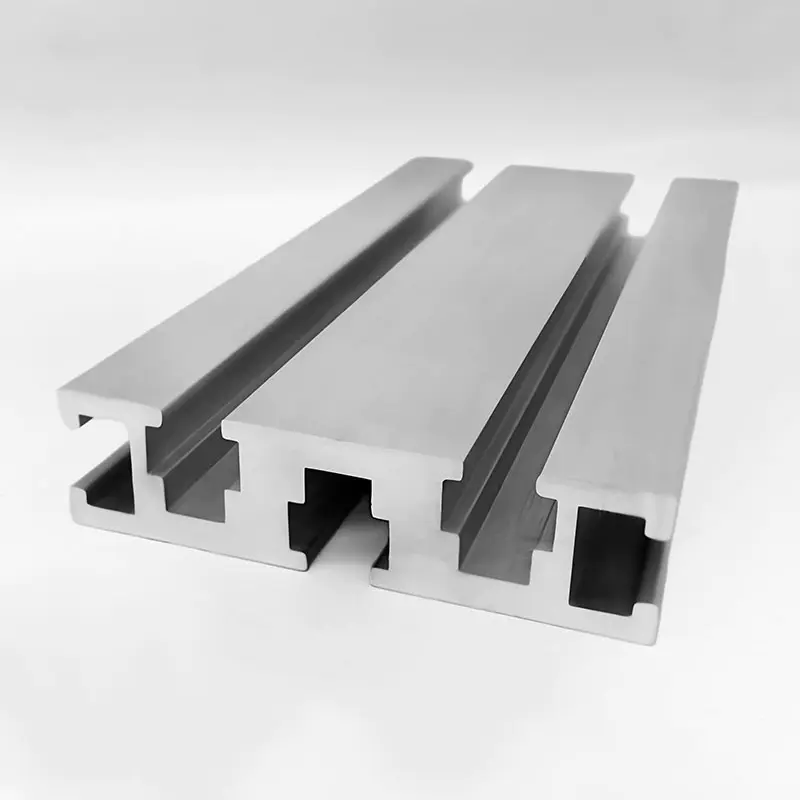
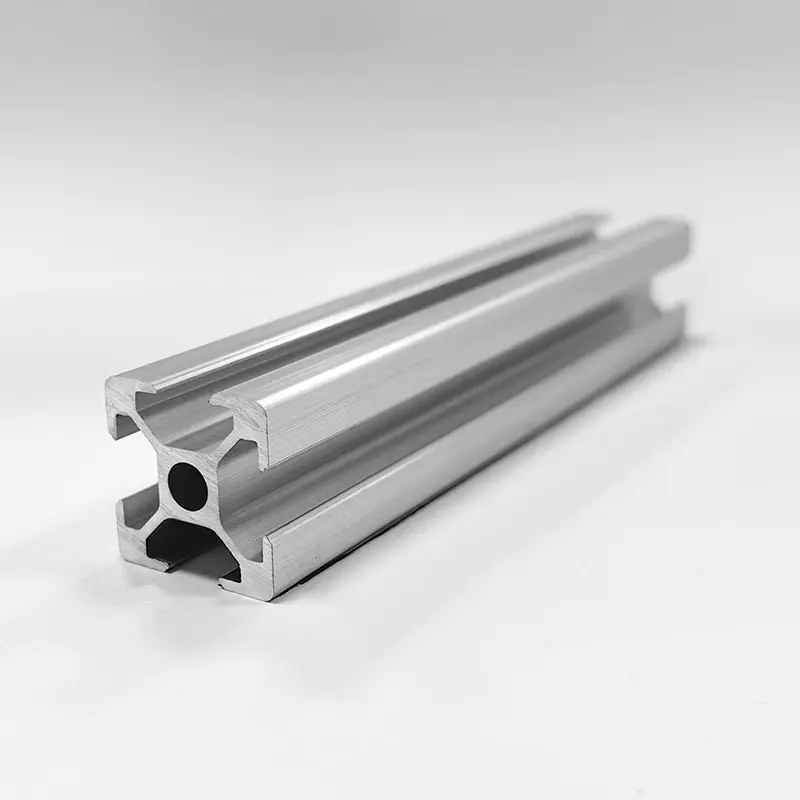
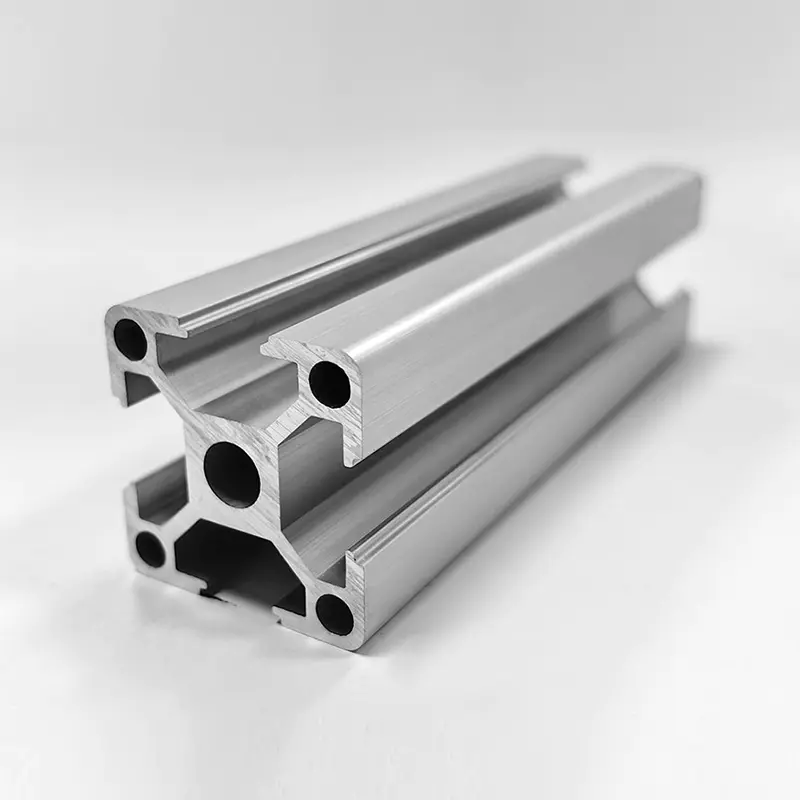
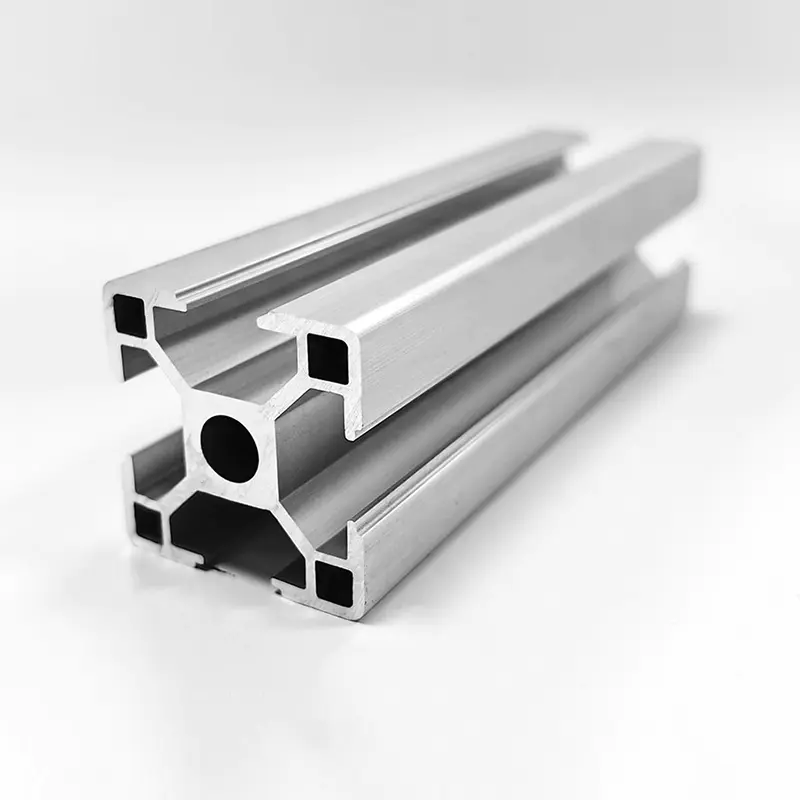
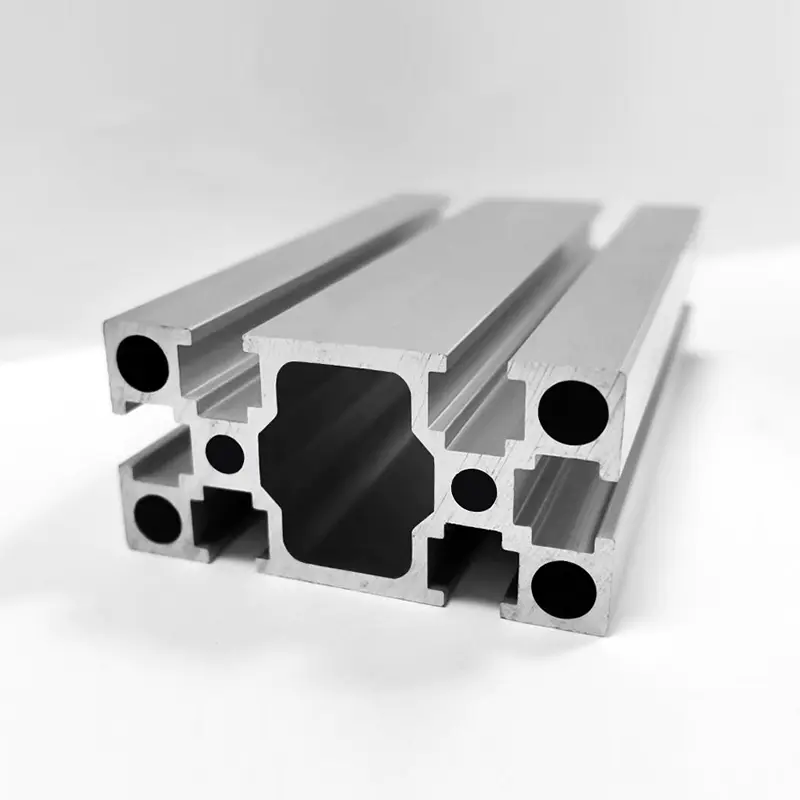
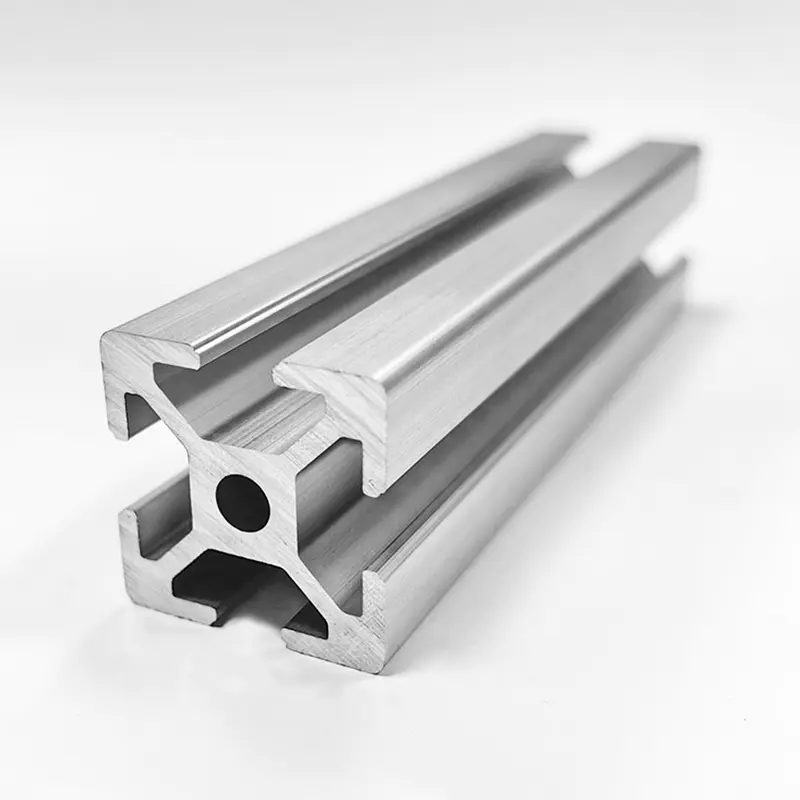
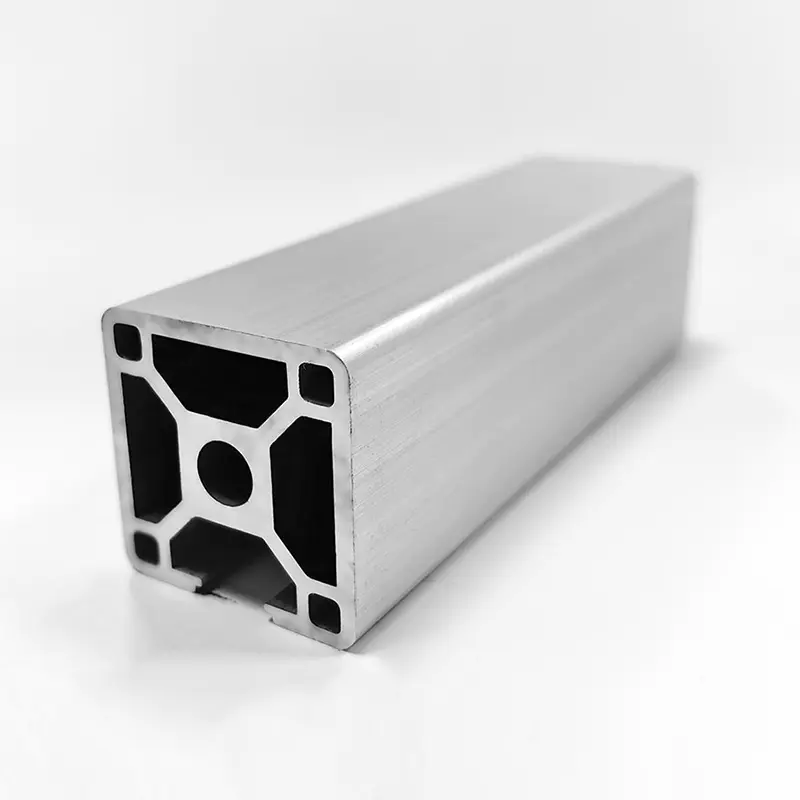
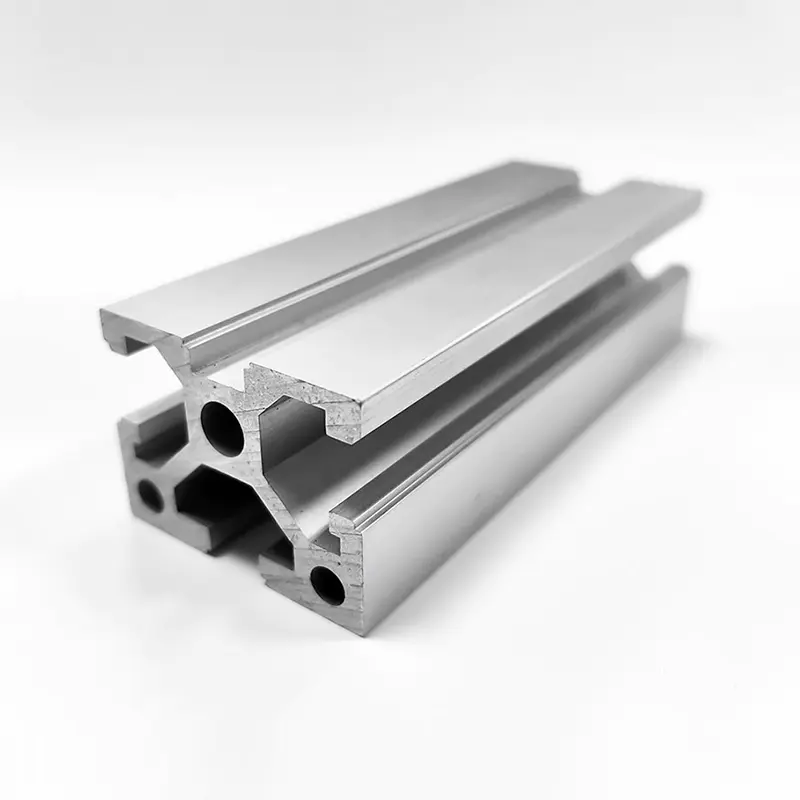
Profil en alliage haute résistance 6061-T6
Extrudé à partir d'aluminium 6061-T6 avec une épaisseur de paroi améliorée et des nervures internes optimisées. Conçu pour les cadres structurels, les bases d'équipements automatisés et les systèmes de support pour charges lourdes. Les tolérances de précision sont conformes à la norme ASTM B221, avec un usinage CNC et une finition de surface entièrement internes.
Avantages principaux
Chaîne de production intégrée
Conception de moules, extrusion, usinage CNC (3 axes et 5 axes), anodisation, revêtement en poudre et assemblage, le tout en interne sur trois bases de fabrication. Réduit les délais de livraison et assure une traçabilité complète.
Alliage à haute résistance
La teneur contrôlée en magnésium (0,8 à 1,2 %) et en Si (0,4 à 0,8 %) offre des propriétés mécaniques constantes. L'état T6 offre un équilibre entre résistance, formabilité et résistance à la corrosion.
Précision et stabilité
Rectitude ≤ 0,5 mm/m, torsion ≤ 0,3 mm/m. Longueurs personnalisées avec tolérance de coupe de ±0,2 mm. Convient pour un assemblage de haute précision avec des composants correspondants.
Ingénierie des surfaces
Dégraissé et passivé avant finition. Revêtement anodique jusqu'à 25 μm (classe AA25) selon MIL-A-8625. Revêtement en poudre disponible dans les couleurs RAL avec une épaisseur de film uniforme.
Spécifications du produit
| Paramètre | Valeur/Plage |
|---|---|
| Alliage / Trempe | 6061-T6 |
| Épaisseur de paroi | 2,5 – 6,0 mm (en fonction de la série) |
| Longueurs standards | 6,0 m / 6,5 m (coupe personnalisée disponible) |
| Résistance à la traction (Rm) | ≥ 310 MPa |
| Limite d'élasticité (Rp0,2) | ≥ 276 MPa |
| Allongement (A50) | ≥ 10 % |
| Dureté (HBW) | ≥95 |
| Finition superficielle | Moulin, anodisé transparent/noir, revêtement en poudre (RAL) |
| Tolérance de rectitude | ≤ 0,5 mm/m |
| Tolérance de torsion | ≤ 0,3 mm/m |
Champs d'application
Équipement industriel
- Bâtis de machines et supports de convoyeurs
- Bases antivibratoires
- Structures à portiques et portails
Automatisation et robotique
- Postes de travail pour robots et supports d'effecteur final
- Rails de guidage linéaires et supports d'actionneurs
- Protections de sécurité et encadrement d'enceintes
Infrastructures et énergie
- Systèmes de montage de panneaux solaires
- Rayonnages et étagères robustes
- Coffrets sur mesure pour armoires électriques
Directives de traitement et d'assemblage
- Couple de taraudage recommandé pour les filetages M8 : 18–22 N·m. Utilisez des vis filetées pour les trous borgnes afin de réduire la concentration des contraintes.
- Pour les surfaces anodisées, utilisez des nettoyants au pH neutre (6–8). Évitez les agents acides ou alcalins qui pourraient dégrader le revêtement.
- Soudage : utiliser du fil d'apport ER4043 ou ER5356. Un traitement thermique après soudage (PWHT) est nécessaire pour restaurer les propriétés T6.
- Température maximale de fonctionnement continu : 150 °C. La réduction de la force se produit au-dessus de ce seuil.
- Stockage : conserver les profilés au sec et couverts. Évitez tout contact direct avec des métaux différents (cuivre, acier nu) pour éviter la corrosion galvanique.
Foire aux questions
Sous une portée simplement appuyée de 2,0 m avec une charge uniforme, le profilé de 100×100×5 mm (module de section 22,4 cm³) supporte environ 1 800 kg à la limite d'élasticité (276 MPa). Pour les charges ponctuelles à mi-portée, réduisez la capacité de 50 %. Consultez toujours les calculs techniques pour votre configuration spécifique.
Oui. Huishuo exploite des centres d'usinage CNC à 3 et 5 axes pour le perçage, le taraudage, le fraisage et le lamage. Nous proposons également des découpes de profilés à des longueurs exactes avec une tolérance de ±0,2 mm. Soumettez des dessins 2D/3D pour un examen du processus.
La finition de l'usine est expédiée dans un délai de 7 à 10 jours. L'anodisation (transparent/noir) ajoute 3 à 5 jours ; le revêtement en poudre (n'importe quel RAL) ajoute 5 à 7 jours. Toutes les lignes de traitement de surface sont internes, ce qui réduit les délais d'externalisation. Quantité minimum de commande pour les couleurs personnalisées : 500 kg.
Utilisez un lubrifiant antigrippant (à base de nickel ou à base de cuivre) sur les filetages, ou spécifiez des fixations revêtues de PTFE. Pour les profils anodisés, appliquez un film lubrifiant sec sur les surfaces de contact pour réduire la friction et empêcher le transfert d'aluminium.