Notes sur l'ingénierie des matériaux, série sur les charpentes industrielles
Une barre 6063-T5 extrudée à environ 480 degrés Celsius et refroidie dans de l'air calme atteint une limite d'élasticité proche de 145 MPa tout en pesant seulement 2,70 g/cm3, soit environ un tiers de la densité de l'acier. Ces deux chiffres expliquent la plupart des décisions prises dans les projets de charpente industrielle couvrant les bases de machines, les protections, les postes de travail et les structures de convoyeurs. Cependant, les propriétés des alliages d’aluminium ne constituent jamais un seul chiffre sur une fiche technique. Il s'agit d'un ensemble de compromis entre résistance, poids, résistance à la corrosion, conductivité et fabricabilité, et un mauvais équilibre se manifeste rapidement sous la forme d'un cadre qui dévie sous la charge ou d'une surface qui se tache dans un atelier humide. Chez Shanghai Huishuo Aluminum Industry Technology Co., Ltd., les conversations sur la sélection des profils partent de ces propriétés, car l'alliage et la trempe choisis au stade de la matrice déterminent tout ce qui suit : les options d'épaisseur de paroi, la classe de charge, la qualité de finition et le coût final. Ce guide présente les propriétés importantes, compare les familles d'alliages courantes avec des chiffres réels et transforme ces chiffres en une liste de contrôle de commande pratique.
Ce que signifient les propriétés de l'alliage d'aluminium pour les acheteurs de profilés industriels
Les propriétés de l'alliage d'aluminium sont les caractéristiques mesurables d'un alliage donné, notamment la densité, la résistance, la résistance à la corrosion, la conductivité et l'ouvrabilité, qui déterminent s'il survivra à une application spécifique.
L'aluminium pur est souple et ductile, idéal pour les feuilles et les câbles conducteurs, mais presque inutile pour un cadre porteur. L’alliage change cela. Des ajouts contrôlés de magnésium, de silicium, de cuivre, de manganèse ou de zinc, combinés à un travail et un traitement thermique appropriés, font passer la résistance à la traction ultime d'environ 90 MPa en pureté commerciale 1 100 à environ 570 MPa en 7075-T6, tandis que la densité reste proche de 2,70 g/cm3 sur presque toute la gamme.
Définition. Un alliage d'aluminium est de l'aluminium combiné à des ajouts contrôlés d'un ou plusieurs éléments, le plus souvent du magnésium, du silicium, du cuivre, du manganèse ou du zinc, pour améliorer la résistance, la formabilité et la résistance à la corrosion au-delà de ce que l'aluminium pur offre.
- Densité et rapport résistance/poids. La plupart des alliages corroyés pèsent entre 2,68 et 2,81 g/cm3, c'est pourquoi un cadre en aluminium pèse environ un tiers de celui d'une structure en acier équivalente.
- Résistance mécanique. La limite d'élasticité s'étend d'environ 35 MPa pour le 1100 recuit jusqu'à 500 MPa pour le 7075-T6, avec des nuances 6xxx traitables thermiquement couvrant la bande de 145 à 270 MPa dont la plupart des projets de charpente ont besoin.
- Résistance à la corrosion. Un film d'oxyde naturel de seulement quelques nanomètres d'épaisseur se reforme quelques minutes après une rayure, conférant à l'aluminium sa durabilité caractéristique en service humide et extérieur.
- Conductivité thermique et électrique. Les alliages 6xxx typiques transfèrent environ 200 W/mK de chaleur et transportent environ 55 % d'IACS, suffisamment pour les dissipateurs thermiques, les jeux de barres et les composants électroniques fermés.
- Maniabilité. Les manuels sur les métaux tels que ceux d'ASM International classent l'aluminium parmi les métaux techniques les plus faciles à extruder, à former et à usiner, ce qui explique exactement pourquoi les sections transversales complexes des rainures en T restent économiques.
- Réponse au traitement de surface. L'anodisation transforme le film naturel en une couche technique de 5 à 25 micromètres, ajoutant une résistance à l'usure, des options de couleur et une surface stable pour les environnements d'usine.
2,70 g/cm3
Densité typique des profils 6xxx
570 MPa
Résistance à la traction maximale, 7075-T6
55%
Conductivité IACS de 6063-T5
Comparaison des propriétés de l'alliage d'aluminium : 6063 contre 6061 contre 7075
Pour les cadres industriels à rainures en T, la décision pratique se résume au 6063 pour les profils standard et au 6061 lorsque des charges plus élevées ou un usinage CNC lourd sont impliqués.
La désignation à quatre chiffres annonce le principal élément d'alliage : 1xxx est la pureté commerciale, 2xxx le cuivre, 3xxx le manganèse, 5xxx le magnésium, 6xxx le magnésium plus le silicium et 7xxx le zinc. Chaque famille échange l'extrudabilité contre la résistance de manière prévisible, et le tableau ci-dessous rassemble les valeurs typiques de la température ambiante.
Valeurs approximatives typiques de température ambiante pour les alliages corroyés courants ; les limites exactes dépendent de la norme, de la forme du produit et de l'épaisseur de la section | Alliage et trempe | Principaux éléments d'alliage | Résistance à la traction | Limite d'élasticité | Densité | Utilisation typique |
| 1100-O | 99,0 pour cent d'Al minimum | 90 à 130 MPa | 35 MPa | 2,71 g/cm3 | Équipements en aluminium, produits chimiques et alimentaires |
| 5052-H32 | 2,5 pour cent de magnésium | 230 MPa | 195 MPa | 2,68 g/cm3 | Tôlerie, pièces marines et de transport |
| 6063-T5 | Mg 0,45 à 0,9, Si 0,2 à 0,6 | 185 MPa | 145 MPa | 2,70 g/cm3 | Profilés à rainures en T, charpente architecturale |
| 6061-T6 | Mg 0,8 à 1,2, Si 0,4 à 0,8 | 310 MPa | 270 MPa | 2,70 g/cm3 | Pièces structurelles, composants usinés CNC |
| 7075-T6 | Zn 5,1 à 6,1, Mg 2,1 à 2,9, Cu 1,2 à 2,0 | 570 MPa | 500 MPa | 2,81 g/cm3 | Outillage aérospatial et à haute contrainte |
Lorsqu'un projet se situe entre ces deux bêtes de somme de la série 6, les facteurs décisifs sont la réponse à la trempe sous presse et le volume d'usinage. Nous les comparons en détail dans notre Guide de sélection technique 6061 versus 6063 .
Résistance à la traction ultime typique par alliage et état
Chiffres typiques de milieu de gamme compilés à partir des fiches techniques publiques des alliages
À emporter
La résistance suit la teneur en alliage, tandis que l'extrudabilité suit la pureté. Le 7075-T6 offre environ trois fois la résistance à la traction du 6063-T5, mais sa teneur en zinc et en cuivre l'exclut pour les nervures fines et complexes d'une matrice à rainure en T, et sa densité de 2,81 g/cm3 lui redonne discrètement une partie de l'avantage en termes de poids.
Pourquoi les alliages de la série 6 traitables thermiquement dominent l'extrusion industrielle
La famille 6xxx domine l'extrusion industrielle car le magnésium et le silicium forment des précipités de Mg2Si qui répondent au traitement thermique, de sorte que l'alliage acquiert une réelle résistance tout en restant suffisamment souple pour passer à travers des filières complexes entre 450 et 500 degrés Celsius.
Le métal sort de la matrice mou et ce qui se passe au cours des heures suivantes détermine les propriétés finales de l'alliage d'aluminium. Dans l'état T5, le profilé est refroidi à la presse avec de l'air pulsé puis vieilli, ce qui maintient une faible distorsion sur les éléments de charpente longs et minces. Dans l'état T6, le profilé est trempé à l'eau et vieilli artificiellement à environ 180 degrés Celsius, ce qui augmente la résistance mais retient également davantage de contraintes résiduelles, un véritable souci sur les parois minces.
6063-T5
- Refroidissement par air pulsé en sortie de presse
- Vieillissement naturel ou artificiel en une seule étape
- Environ 185 MPa en traction, 145 MPa en rendement
- Faible distorsion, choix standard pour les profils à rainure en T
6063-T6
- Trempe à l'eau, puis vieillissement à près de 180 degrés Celsius
- Environ 240 MPa en traction, 215 MPa en rendement
- Environ 20 à 30 % plus résistant que le T5
- Préféré pour les cadres à forte charge et les pièces usinées
C'est pourquoi la gamme standard de profils d'extrusion d'aluminium industriels provenant d'une usine spécialisée est construit presque entièrement sur 6063, le 6061 étant réservé aux éléments de structure lourds et aux plaques usinées CNC.
L'humeur n'est pas une note de bas de page sur le bon de commande. Les T5 et T6 partent de la même billette et de la même matrice, et le trajet de refroidissement à lui seul augmente la limite d'élasticité jusqu'à 30 %.
Adaptation des propriétés de l'alliage d'aluminium à l'épaisseur de paroi et à la classe de charge
Une fois l’alliage et la trempe fixés, l’épaisseur de paroi et la taille de la série deviennent des leviers pratiques pour régler la capacité de charge, la rigidité et le coût.
Deux profilés 4040 ayant des dimensions extérieures identiques peuvent différer de plus de 60 % en termes d'épaisseur de paroi, d'une paroi économique de 2,0 mm à une paroi haute résistance de 3,2 mm. La déflexion est régie par le moment d'inertie de la section transversale, de sorte que la paroi la plus épaisse maintient l'alignement sensiblement plus longtemps sous la même charge.
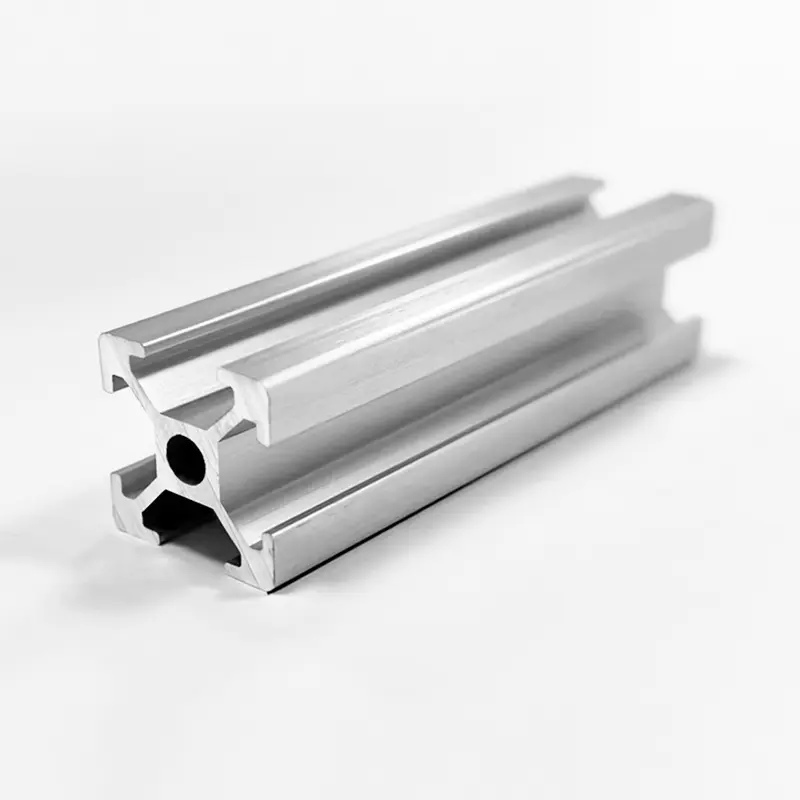
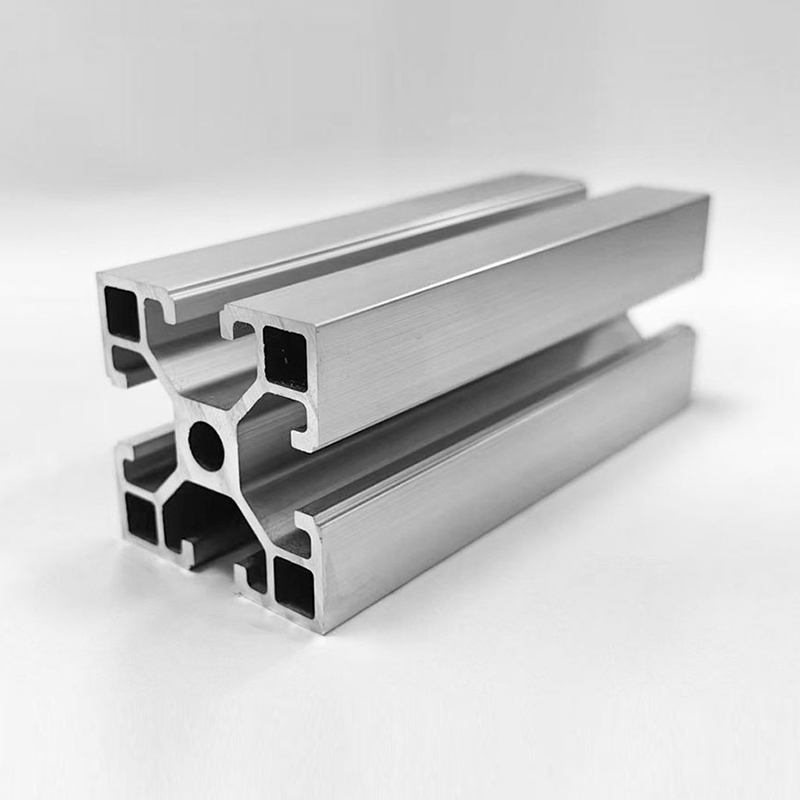 Profilé en aluminium économique à fente en T 4040 HS-8-4040F avec paroi de 2,0 mm Avec une section transversale de 40 x 40 mm, une paroi de 2,0 mm et une fente de 8,2 mm, ce profil économique convient aux constructions sensibles aux coûts. Il contraste avec les variantes 4040 à parois plus épaisses discutées ci-dessous, offrant une option économique pour les cadres légers. Voir le produit →
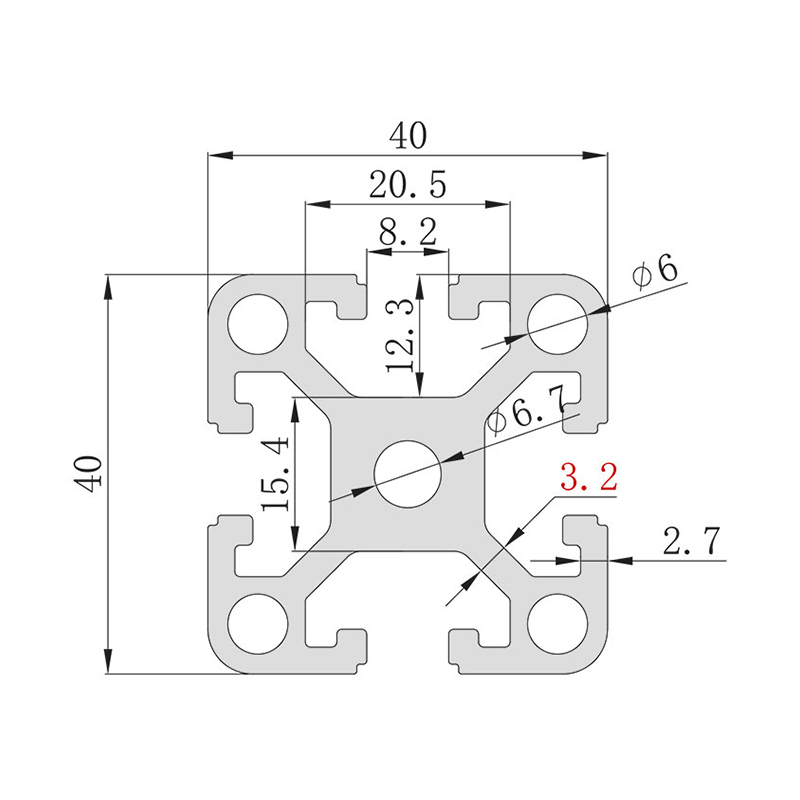 Profil 4040 haute résistance HS-8-4040D avec paroi épaisse de 3,2 mm Ce profilé 4040 à paroi de 3,2 mm pèse 1,88 kg/m et résiste à la déflexion sous de lourdes charges, illustrant directement l'avantage d'une paroi plus épaisse décrit ci-dessus. Sa conception sans trou permet un perçage flexible pour les cadres robustes personnalisés. Voir le produit →
La largeur de la fente est également importante : une fente de 10,2 mm de large supporte des écrous et des boulons en T plus lourds qu'une fente de 6 mm, c'est pourquoi les profilés des séries 45 et 50 ancrent la plupart des constructions de grande portée et très résistantes. À l’autre extrémité de l’échelle, les laboratoires et les enceintes légères privilégient le poids et la manipulation propre plutôt que la capacité brute, et c’est là que les variantes 3030 à paroi mince gagnent leur place.
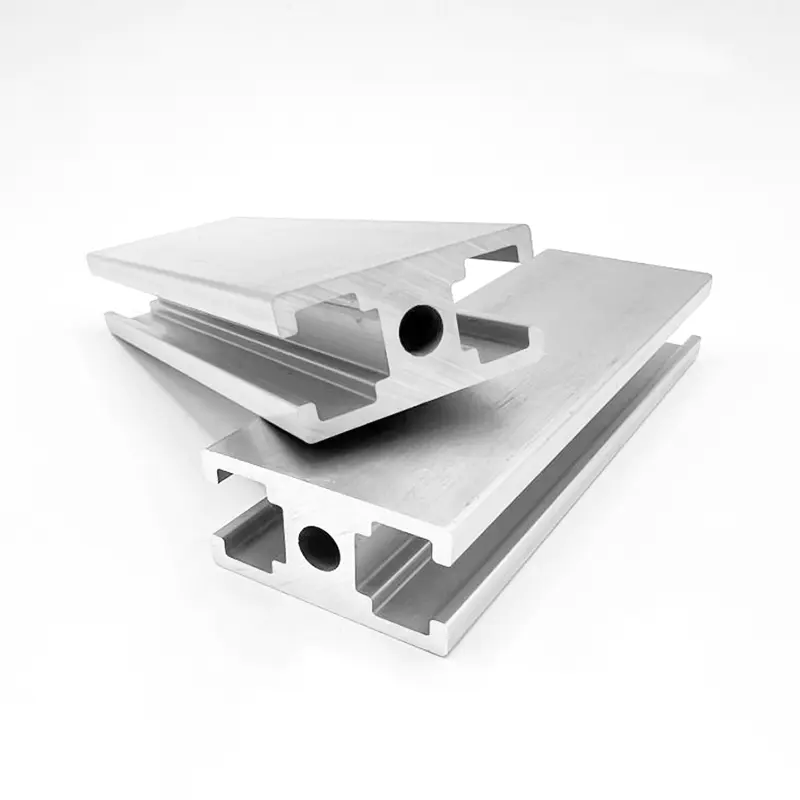
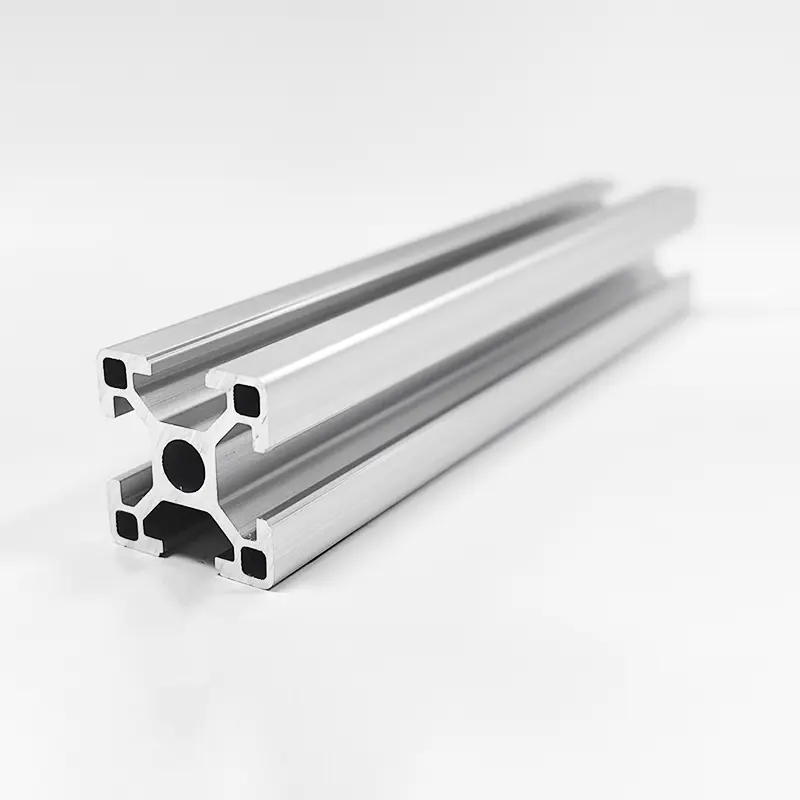
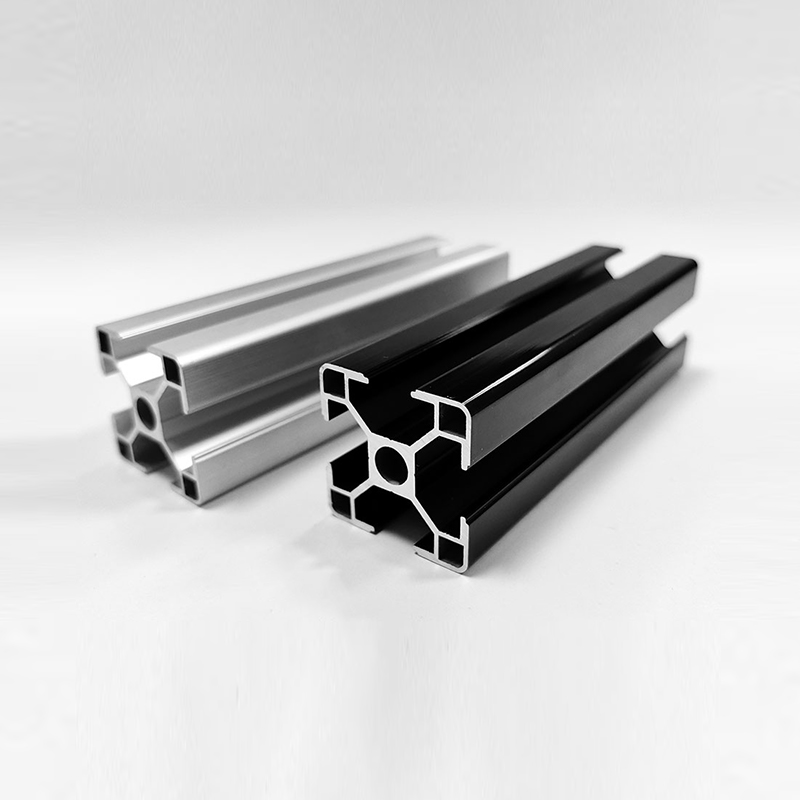 HS-8-3030QL Profil léger à rainure en T 3030 pour structures de laboratoire À seulement 0,58 kg/m avec une paroi de 1,4 mm, ce profil de 30 x 30 mm convient aux applications légères de laboratoire et d'enceinte mentionnées à proximité, où les économies de poids et la manipulation propre comptent plus que la capacité de charge maximale. Voir le produit →
60%
L'épaisseur de paroi est répartie entre les versions économiques et à haute résistance du même profil extérieur 4040, et le moyen le plus rapide d'ajouter une réserve de charge sans changer de série.
- Définissez la charge, la portée et l'environnement d'exploitation avant d'ouvrir un catalogue.
- Par défaut, 6063-T5 pour le cadrage standard ; passez à T6 ou 6061-T6 lorsque les charges ou les demandes d'usinage augmentent.
- Choisissez la série par largeur de fente et classe de charge plutôt que par taille extérieure uniquement.
- Choisissez l'épaisseur de paroi la plus légère de cette série qui répond toujours à votre objectif de déflexion.
- Spécifiez l'argent anodisé ou le noir en même temps que le profil, car les décisions de finition tardives sont une cause fréquente de retouches.
Foire aux questions sur les propriétés des alliages d'aluminium
Quelles sont les principales propriétés des alliages d’aluminium ?
Les propriétés principales sont une faible densité d'environ 2,70 g/cm3, une résistance à la traction comprise entre environ 90 et 570 MPa selon la série et l'état, une forte résistance à la corrosion grâce au film d'oxyde auto-réparant, une conductivité thermique et électrique élevée et une excellente extrudabilité et usinabilité.
Quel alliage d'aluminium convient le mieux aux profilés industriels à rainure en T ?
Le 6063 en trempe T5 ou T6 est la valeur par défaut de l'industrie car il s'extrude proprement dans des fentes fines et précises et s'anodise uniformément. Le 6061-T6 est le choix idéal pour les cadres et les pièces à forte charge nécessitant un usinage CNC important.
Quelle est la différence entre le 6063-T5 et le 6063-T6 ?
Les deux commencent par la même extrusion. Le T5 est refroidi à l'air à la presse et vieilli, atteignant une résistance à la traction d'environ 185 MPa, tandis que le T6 est trempé à l'eau et vieilli artificiellement, atteignant environ 240 MPa. Le compromis est un risque de distorsion légèrement plus élevé avec T6 sur des sections minces.
L'anodisation modifie-t-elle les propriétés mécaniques de l'aluminium ?
L'anodisation convertit la surface en une couche d'oxyde de 5 à 25 micromètres qui améliore la résistance à la corrosion et la dureté de la surface, mais elle ne modifie pas la résistance globale du profilé.
Conclusion
Spécifier par des chiffres fonctionne : une densité de 2,70 g/cm3, une bande élastique de 145 à 270 MPa dans la famille 6xxx et un film anodique de 5 à 25 micromètres couvrent la majorité des décisions d'encadrement industriel.