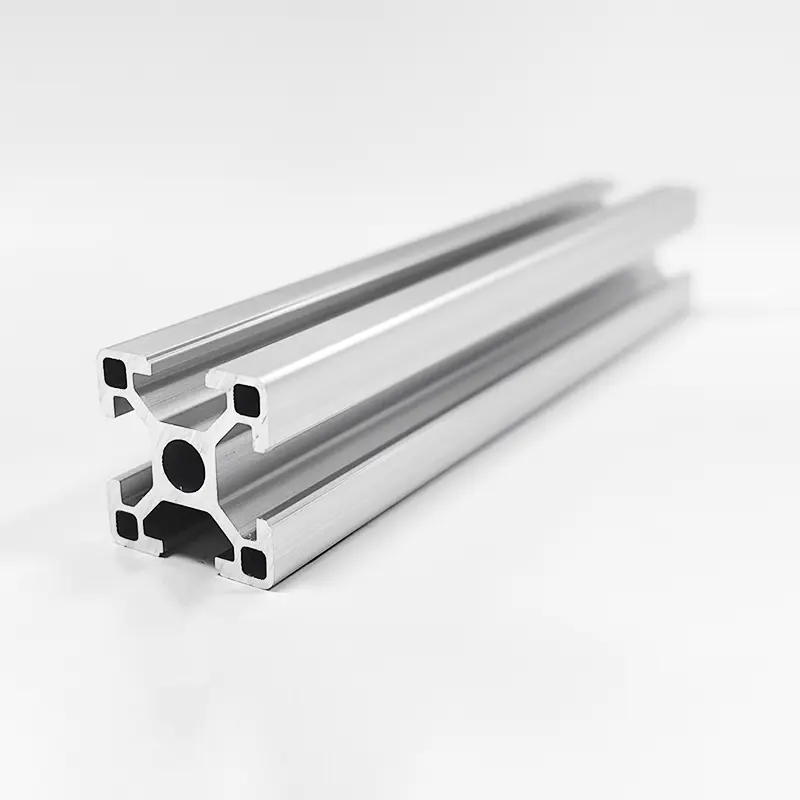
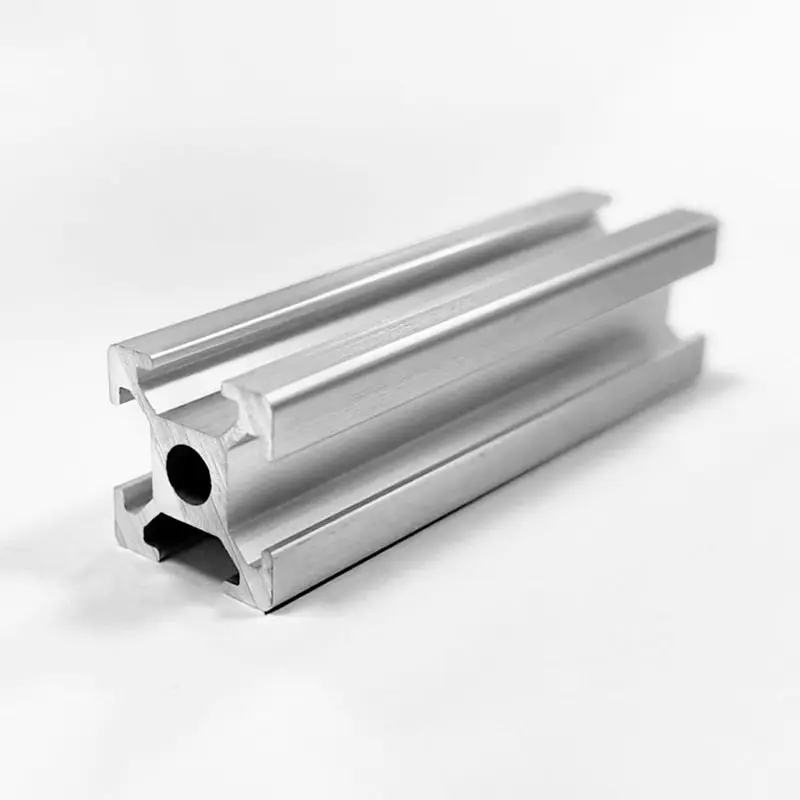
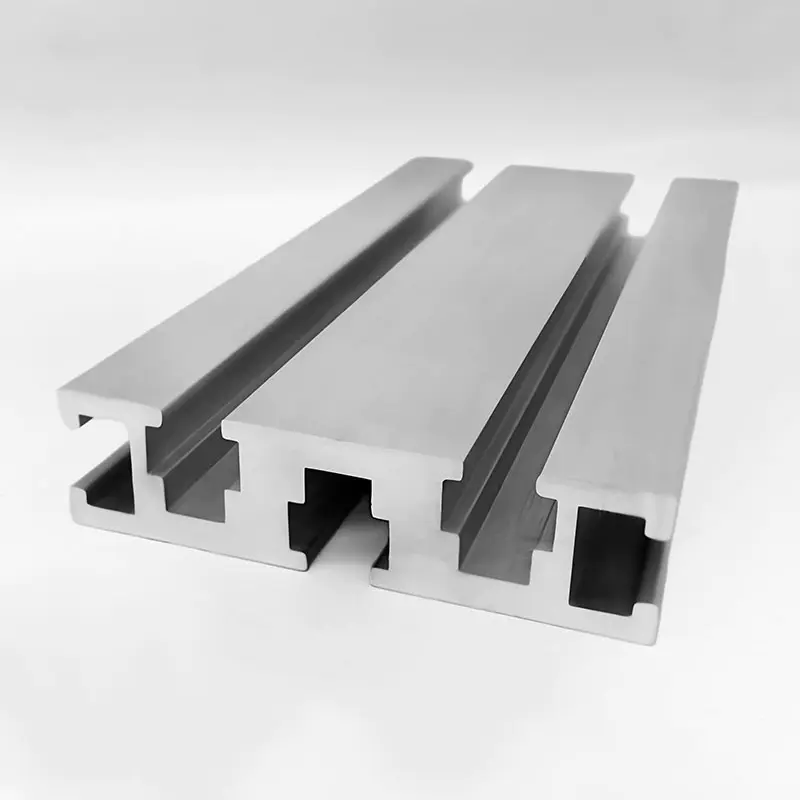
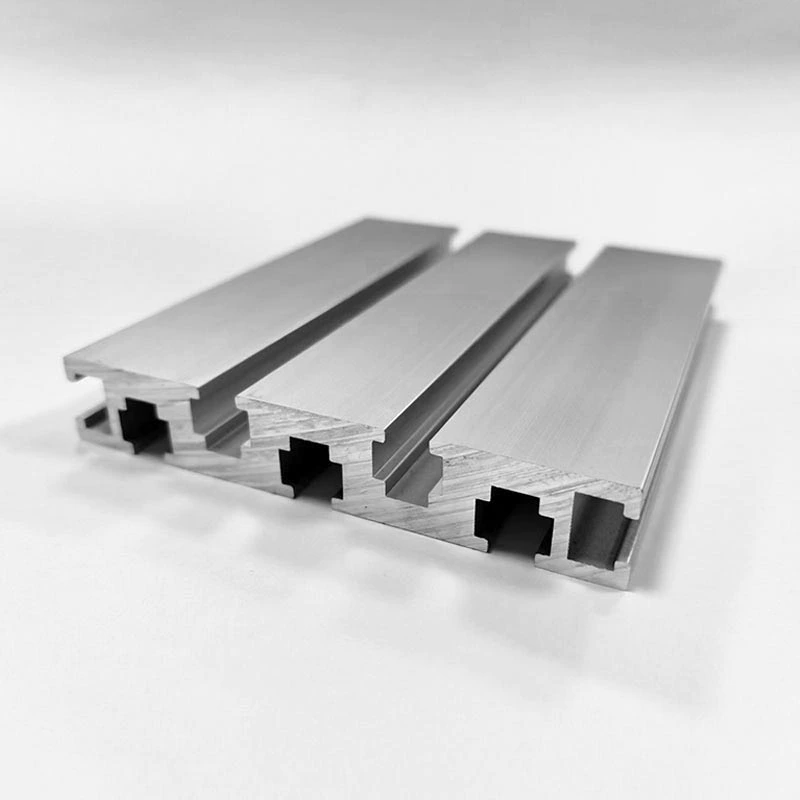
1. Introduction aux profils d'extrusion d'aluminium
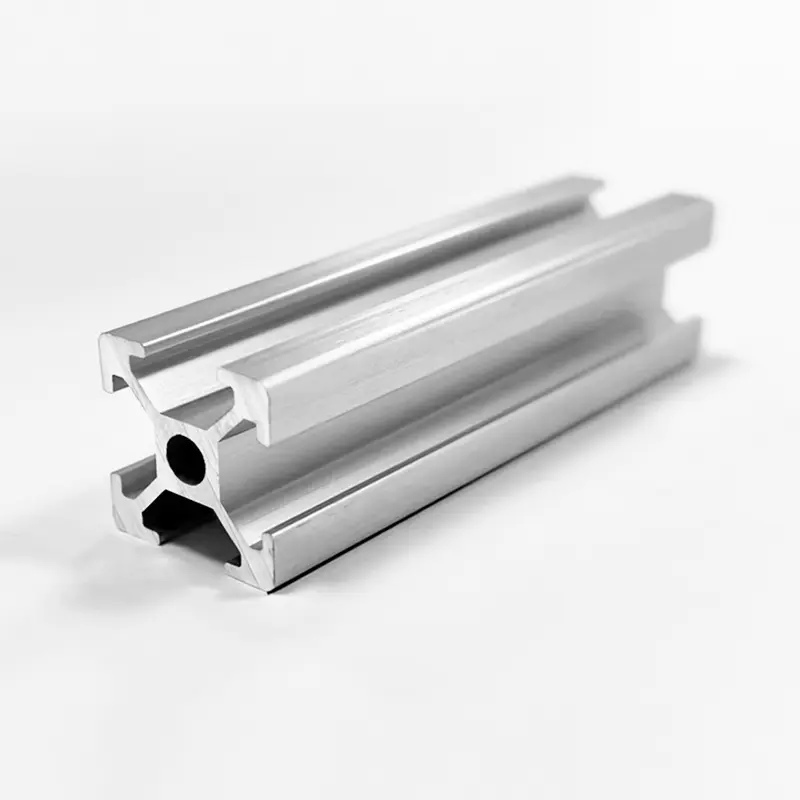
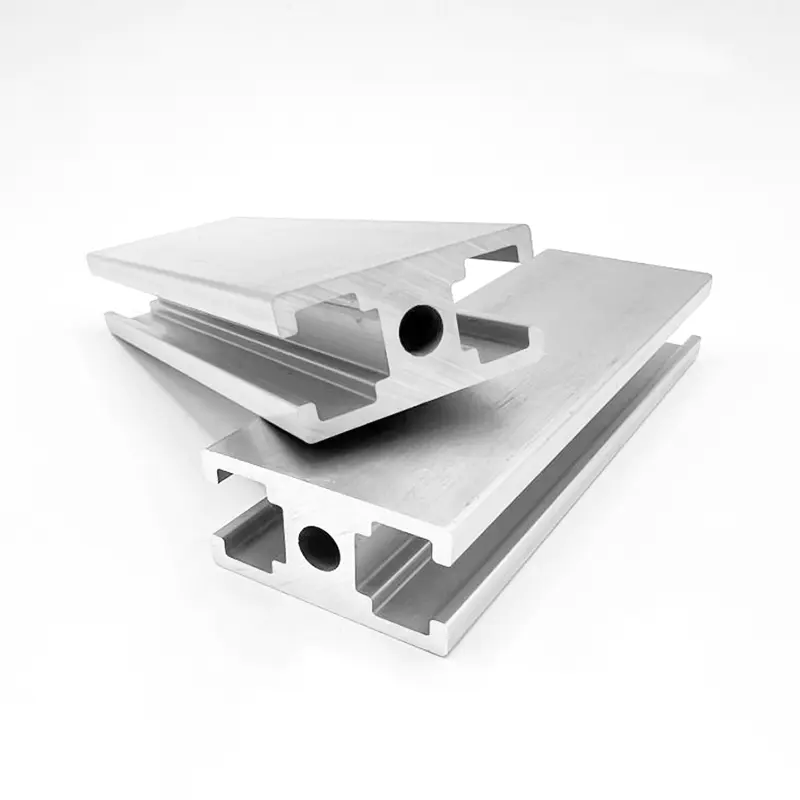
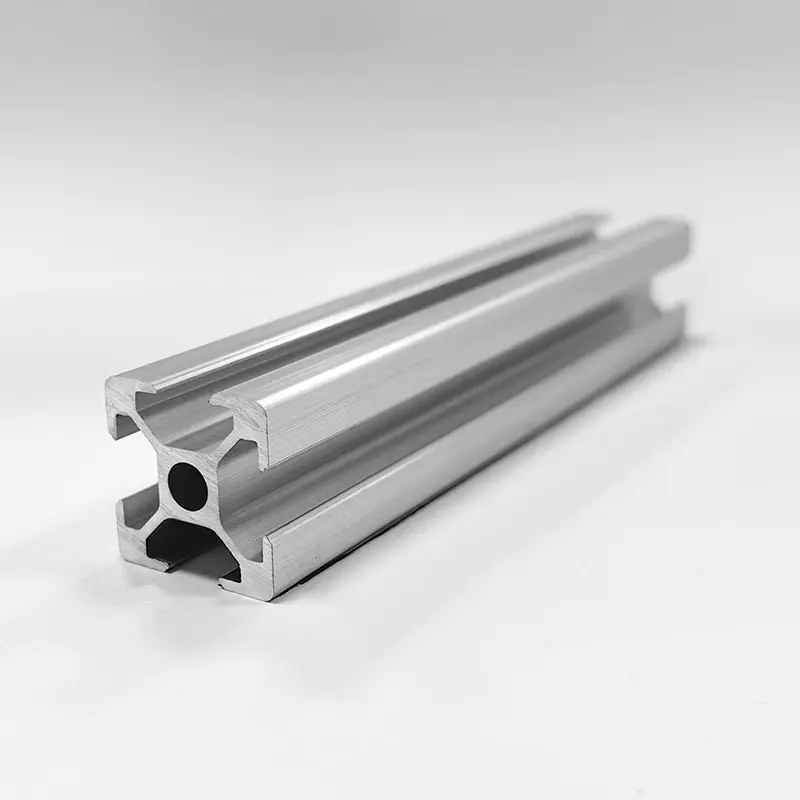
Les profilés extrudés en aluminium sont devenus des composants fondamentaux dans l’ingénierie moderne, la construction, l’automobile, les énergies renouvelables et l’automatisation industrielle. Le processus d’extrusion consiste à forcer des billettes d’alliage d’aluminium chauffées à travers une filière en acier profilé sous une pression hydraulique extrême. Ce processus produit des profils de longueur continue avec des sections transversales complexes et constantes qui combinent des caractéristiques de légèreté et de durabilité structurelle.
Pour les acheteurs internationaux, les ingénieurs en structure et les fabricants d'équipement d'origine, la sélection du bon profil d'extrusion d'aluminium nécessite l'évaluation de plusieurs facteurs critiques. Les propriétés des matériaux sont dictées par la composition de l'alliage, l'état du traitement thermique, la géométrie de la section transversale et les méthodes de finition de surface. Le choix d'une mauvaise nuance d'alliage ou d'une mauvaise désignation de trempe peut entraîner une défaillance mécanique prématurée, une dégradation esthétique, des coûts de fabrication plus élevés ou des problèmes d'assemblage inutiles.
Ce guide technique complet fournit une analyse comparative approfondie des principaux alliages d'aluminium architecturaux et structurels, en se concentrant spécifiquement sur les 6061, 6063 et 6005A. Il décompose les compositions chimiques, la résistance mécanique, les états de trempe, les performances du traitement de surface et les tolérances de conception pour aider les équipes d'approvisionnement et les ingénieurs à sélectionner le profil d'extrusion optimal pour les exigences spécifiques de leur application.
2. Composition chimique et métallurgie : 6061 contre 6063 contre 6005A
La performance d’un profilé d’extrusion d’aluminium réside dans sa composition chimique. Les profilés extrudés standard appartiennent principalement aux alliages d'aluminium de la série 6xxx, qui contiennent du magnésium et du silicium comme principaux éléments d'alliage. Ces éléments forment du siliciure de magnésium (Mg2Si), un composé qui rend l'alliage traitable thermiquement et sensible au durcissement par précipitation.
2.1 Limites de composition chimique (norme ASTM B221)
L'équilibre exact entre magnésium, silicium, cuivre, chrome et fer définit le comportement de traitement, la vitesse d'extrusion, la formabilité et la résistance après vieillissement de chaque nuance d'alliage.
| Qualité d'alliage | Silicium (Si) | Fer (Fe) | Cuivre (Cu) | Manganèse (Mn) | Magnésium (Mg) | Chrome (Cr) | Zinc (Zn) | Titane (Ti) | Aluminium (Al) |
| 6061 | 0,40 - 0,80% | Maximale 0,70 % | 0,15 - 0,40% | Maximum 0,15 % | 0,80 - 1,20% | 0,04 - 0,35% | Maximum 0,25 % | Maximum 0,15 % | Solde |
| 6063 | 0,20 - 0,60% | Maximum 0,35 % | Maximum 0,10 % | Maximum 0,10 % | 0,45 - 0,90% | Maximum 0,10 % | Maximum 0,10 % | Maximum 0,10 % | Solde |
| 6005A | 0,50 - 0,90% | Maximum 0,35 % | Maximum 0,30 % | 0,09 - 0,50% | 0,40 - 0,70% | 0,10 - 0,30% | Maximum 0,20 % | Maximum 0,10 % | Solde |
2.2 Différences métallurgiques et caractérisation des alliages
- Alliage d'aluminium 6061 : Souvent appelé aluminium structurel, le 6061 contient des niveaux plus élevés de magnésium et de silicium ainsi que des ajouts délibérés de cuivre (0,15 à 0,40 pour cent) et de chrome (0,04 à 0,35 pour cent). Le cuivre améliore la résistance à la traction et la dureté, tandis que le chrome affine la structure des grains et contrôle la recristallisation pendant le traitement thermique. Cependant, une teneur plus élevée en alliage augmente la contrainte d'écoulement pendant l'extrusion, ce qui limite la vitesse d'extrusion et réduit la complexité maximale de la section.
- Alliage d'aluminium 6063 : Largement reconnu comme aluminium architectural, le 6063 présente des niveaux inférieurs de magnésium et de silicium et une teneur en cuivre proche de zéro. Cette formulation propre se traduit par une faible résistance à la déformation pendant l'extrusion, permettant une extrusion en douceur à travers des filières multi-vides complexes. Il produit également de fines épaisseurs de paroi et une surface lisse supérieure, ce qui en fait l'alliage préféré pour l'anodisation.
- Alliage d'aluminium 6005A : Positionné entre 6061 et 6063, le 6005A intègre une teneur contrôlée en manganèse et en chrome pour augmenter la résistance et la ténacité sans sacrifier de manière significative l'extrudabilité. Il offre une résistance à la flexion et une résistance aux chocs supérieures à celles du 6063 tout en conservant une meilleure vitesse d'extrusion que le 6061.
3. Comparaison des propriétés mécaniques et de la capacité portante
Les ingénieurs doivent sélectionner les alliages d'aluminium en fonction de critères de charge mécanique spécifiques, tels que la limite d'élasticité sous tension, la résistance ultime à la traction, l'allongement et la dureté de surface.
3.1 Matrice des propriétés mécaniques pour les états d'extrusion courants
Le comportement mécanique varie considérablement en fonction de la composition de l'alliage et du processus de traitement thermique appliqué.
| Paramètre de propriété | 6063-T5 | 6063-T6 | 6061-T6 | 6005A-T6 | Acier de construction (référence) |
| Résistance à la traction ultime (MPa) | 150 - 185 | 205 - 245 | 290 - 310 | 260 - 280 | 400 - 550 |
| Limite d'élasticité (décalage de 0,2 %, MPa) | 110 - 130 | 170 - 210 | 240 - 276 | 215 - 240 | 250 - 350 |
| Allongement à la rupture (%) | 8 - 12 | 10 - 14 | 8 - 12 | 8 - 10 | 20 - 25 |
| Dureté Brinell (HBW) | 60 - 65 | 73 - 80 | 95 - 100 | 85 - 90 | 120 - 160 |
| Limite de fatigue (MPa) | 60 | 69 | 96 | 85 | 180 |
| Module d'élasticité (GPa) | 68.9 | 68.9 | 68.9 | 69.5 | 200 |
| Densité (g/cm3) | 2.70 | 2.70 | 2.70 | 2.71 | 7.85 |
3.2 Analyse des charges structurelles : 6 061 contre 6 063
- Rendement et performances de traction : Le 6061-T6 présente une limite d'élasticité et une résistance à la traction ultime d'environ 30 à 40 % supérieures à celles du 6063-T6. Pour les cadres structurels, le montage d'équipements lourds, les sous-châssis de châssis automobiles et les fermes porteuses, le 6061-T6 permet aux concepteurs de réduire l'épaisseur des parois profilées tout en maintenant les marges de sécurité.
- Déflexion et module élastique : Les 6061 et 6063 possèdent un module d'élasticité identique d'environ 68,9 gigapascals. Cela signifie que dans des conditions de flexion élastique pure où la contrainte ne dépasse pas la limite d'élasticité, les profilés fabriqués en 6061 et 6063 avec la même géométrie de section transversale fléchiront exactement de la même quantité. Une résistance élevée n’augmente pas la rigidité ; la rigidité est entièrement régie par le moment d'inertie de la section transversale (valeur I) et la conception géométrique.
- Résistance à la fatigue : Le 6061-T6 offre une résistance à la fatigue de 96 Mégapascals contre 69 Mégapascals pour le 6063-T6. Pour les composants soumis à des charges cycliques dynamiques, à des vibrations cycliques ou à des impacts structurels répétés, le 6061-T6 offre une plus grande longévité contre les microfissures et les ruptures par fatigue.
4. Désignations de traitement thermique et de trempe (T4, T5, T6)
Les profilés en aluminium extrudé tirent une partie importante de leur résistance finale du durcissement par précipitation, également appelé vieillissement artificiel. Comprendre les désignations d'état est essentiel lors de la lecture de dessins techniques et de la commande d'extrusions brutes.
4.1 Explication des états d'extrusion courants
- Trempe T4 (solution traitée thermiquement et vieillie naturellement) : Le profilé en aluminium est traité thermiquement à des températures élevées, trempé et laissé vieillir naturellement à température ambiante jusqu'à un état sensiblement stable. Les profilés T4 conservent une excellente formabilité à froid, une ductilité et une excellente aptitude au pliage, ce qui les rend adaptés aux opérations de pliage à froid, d'étirement ou de formage sévères après extrusion.
- Température T5 (refroidie à partir d'une température élevée et vieillie artificiellement) : Le profilé sort de la filière d'extrusion à des températures supérieures au seuil de solution (environ 500 degrés Celsius), subit un refroidissement rapide à l'air ou une trempe par brouillard d'eau directement sur la table de sortie de la presse, et est ensuite placé dans un four de vieillissement artificiel (généralement entre 175 et 195 degrés Celsius pendant 4 à 8 heures). La trempe T5 minimise la distorsion thermique et les contraintes résiduelles internes, ce qui la rend idéale pour les formes architecturales à parois minces, les cadres de porte et les profilés de murs-rideaux où la stabilité dimensionnelle est primordiale.
- Trempe T6 (solution traitée thermiquement et vieillie artificiellement) : Les profilés subissent une trempe forcée intensive à l'eau immédiatement après leur sortie de la presse d'extrusion ou sont réchauffés dans un four à solution hors ligne, trempés rapidement dans l'eau, puis vieillis artificiellement dans un four de chauffage. L'état T6 permet d'obtenir un durcissement par précipitation maximal de la phase Mg2Si, offrant ainsi une résistance à la traction, une dureté et une résistance à l'usure maximales.
4.2 Matrice comparative des caractéristiques de tempérament
| État d'humeur | Processus de trempe | Vieillissement artificiel | Niveau de force | Stabilité dimensionnelle | Performancess de pliage à froid |
| T4 | Eau rapide/Ventilateur | Aucun (âge naturel) | Modéré | Modéré | Excellent |
| T5 | Air pulsé/brume | Oui (four standard) | Moyen-élevé | Excellent | Foire |
| T6 | Désaltération intense de l'eau | Oui (four étendu) | Maximum | Bon à Passable | Limité |
5. Technologies de finition de surface et de revêtement
Les profilés en aluminium extrudé développent naturellement un mince film passif d'oxyde d'aluminium (de 5 à 10 nanomètres d'épaisseur) lorsqu'ils sont exposés à l'oxygène. Cependant, les environnements industriels, marins, architecturaux et décoratifs nécessitent des traitements de surface techniques pour améliorer la résistance à la corrosion, la résistance à l'usure, l'uniformité des couleurs et l'isolation électrique.
5.1 Anodisation (oxydation électrochimique)
L'anodisation est un processus de conversion électrochimique qui épaissit le revêtement naturel d'oxyde d'aluminium en une couche anodique intégrée, dure et poreuse. Le profilé est immergé comme anode dans un bain d'électrolyte d'acide sulfurique tandis qu'un courant électrique continu est appliqué.
- Épaisseur de couche : L'anodisation architecturale standard va de 10 à 15 microns pour une utilisation intérieure/extérieure douce, et de 20 à 25 microns pour une exposition atmosphérique marine ou industrielle lourde (Classe Qualanod 20/25).
- Coloration : Le film d'oxyde poreux peut être coloré par teinture électrolytique à l'aide de sels métalliques (tels que l'étain ou le cobalt) pour produire des nuances champagne, bronze, bronze foncé et noir, ou par immersion dans un bain de teinture organique.
- Adéquation de l'alliage : 6063 est le premier alliage pour l'anodisation en raison de sa faible teneur en fer et en cuivre, produisant un aspect métallique brillant, clair et uniforme. En revanche, le 6061 s'anodise en une teinte grisâtre légèrement plus foncée en raison des particules de cuivre et de chrome.
5.2 Revêtement en poudre électrostatique
Le revêtement en poudre consiste à pulvériser de la poudre de polymère thermodurcissable sèche chargée électrostatiquement sur un profilé d'extrusion d'aluminium soigneusement prétraité. Le profilé est ensuite cuit dans un four de durcissement à une température de 180 à 200 degrés Celsius, faisant fondre et réticulant la poudre en une couche protectrice continue.
- Épaisseur du revêtement : L'épaisseur standard du film sec est comprise entre 60 et 120 microns.
- Normes : Les revêtements architecturaux haute performance sont conformes aux spécifications AAMA 2603, AAMA 2604 ou AAMA 2605 (Qualicoat Classe 1, 2 ou 3).
- Avantages : Disponibilité illimitée des couleurs (palette de couleurs RAL), choix de lustres variés (mat, satiné, brillant), finitions texturées, excellente résistance aux chocs et élimination des émissions de solvants organiques (sans COV).
5.3 Revêtement électrophorétique (E-Coating)
L'électrophorèse combine l'anodisation avec une couche de finition secondaire en résine soluble dans l'eau électrodéposée. Après une anodisation standard, le profilé humide est immergé dans une cuve de revêtement acrylique ou époxy sous courant électrique continu, qui dépose un film polymère uniforme à l'intérieur et sur les pores anodiques avant le durcissement thermique.
- Caractéristiques : L'épaisseur de la couche combinée est généralement de 15 à 25 microns. Il offre une surface très lisse, un éclat métallique ultra-clair, une dureté élevée (jusqu'à 3H à 4H de dureté au crayon) et une résistance supérieure aux produits chimiques et au brouillard salin par rapport à l'anodisation standard.
5.4 Revêtement liquide PVDF (fluorure de polyvinylidène)
Les systèmes de peinture liquide PVDF, communément appelés sous des noms commerciaux tels que Kynar 500 ou Hylar 5000, utilisent une technologie de résine fluoropolymère mélangée à des pigments céramiques durables. Appliqués sous forme de système multicouche (apprêt, couche de couleur et couche de finition transparente en option), les revêtements PVDF offrent une résistance élevée à la dégradation atmosphérique.
- Performance : Répond aux critères de performance AAMA 2605. Il présente une résistance supérieure aux rayons ultraviolets, au farinage, à la décoloration, aux pluies acides et aux embruns salins marins.
- Demande principale : Murs-rideaux architecturaux de grande hauteur, bâtiments monumentaux et installations industrielles côtières exposées à des conditions météorologiques extrêmes.
5.5 Matrice des spécifications techniques du traitement de surface
| Méthode de traitement | Épaisseur typique | Résistance à la corrosion (essai au brouillard salin) | Stabilité des couleurs et des UV | Rayures et dureté | Préférence en alliage primaire |
| Anodisation claire | 10 - 25 microns | Excellent (1 000 heures) | Exceptionnel | Très élevé (8-9 Mohs) | 6063 (Meilleure clarté) |
| Revêtement en poudre | 60 - 120 microns | Très bon (1 000 à 3 000 heures) | Bon à exceptionnel | Modéré to High | 6063, 6061, 6005A |
| Électrophorèse | 15 - 25 microns | Supérieur (2 000 heures) | Excellent | Élevé (3H - 4H) | 6063 |
| Revêtement PVDF | 30 - 45 microns | Exceptionnel (4 000 heures) | Maximum / Inégalé | Modéré | 6063, 6061, 6005A |
6. Tolérances d'extrusion, règles de conception et ingénierie des matrices
La conception d'un profilé d'extrusion d'aluminium efficace nécessite la compréhension de la géométrie du profilé, de la répartition de l'épaisseur des parois, de l'équilibre symétrique des poids et des tolérances de fabrication. Une conception appropriée réduit l’usure des matrices, empêche la distorsion du flux de matériaux et minimise les coûts de production.
6.1 Normes de tolérance dimensionnelle
La production internationale d'extrusions d'aluminium suit des tolérances dimensionnelles standardisées fixées par des organisations telles que l'ASTM (American Society for Testing and Materials) et l'EN (Comité européen de normalisation).
- ASTM B221 / ANSI H35.2 : Régit les tolérances dimensionnelles des profilés pleins, semi-creux et creux en aluminium extrudé en Amérique du Nord.
- EN 755-9 et EN 12020-2 : Définit les tolérances de précision standard pour les extrusions européennes d’architecture et d’ingénierie. La norme EN 12020-2 s'applique spécifiquement aux profilés structurels de haute précision nécessitant des tolérances d'ajustement serrées.
6.2 Principes clés de conception des extrusions
- Épaisseur de paroi uniforme : Des transitions brusques entre des sections épaisses et minces provoquent des taux de refroidissement inégaux pendant l'extrusion. Les sections minces refroidissent et se contractent plus rapidement, ce qui entraîne une déformation du profil, des marques d'affaissement sur les surfaces visibles extérieures et des contraintes résiduelles internes. Les zones de transition devraient incorporer des rayons progressifs plutôt que des changements progressifs.
- Flux de filière symétrique : Les formes de coupe transversale doivent être aussi symétriques que possible par rapport aux lignes médianes verticales et horizontales. Les formes asymétriques provoquent une vitesse d'écoulement inégale du matériau à travers la matrice en acier, entraînant une torsion et une courbure du profil.
- Rayons de coin : Évitez les coins internes et externes pointus à 90 degrés. L'incorporation d'un rayon minimum de 0,5 à 1,0 millimètre au niveau des coins internes réduit les concentrations de contraintes à la fois dans l'acier de la filière d'extrusion et dans le profilé en aluminium fini.
- Limite du rapport de langue : Le rapport de languette fait référence à la largeur d'un canal ouvert par rapport à sa profondeur. Des canaux profonds et étroits augmentent la force exercée sur la languette de filière en acier, augmentant ainsi le risque de rupture de la filière. Les rapports de langue doivent généralement être maintenus en dessous de 3 : 1 pour les extrusions standard, bien que des rapports allant jusqu'à 5 : 1 puissent être obtenus en utilisant des aciers à outils spécialisés.
7. Fabrications, usinage CNC et techniques d'assemblage
La plupart des profilés en aluminium industriels nécessitent une fabrication post-extrusion, y compris la coupe à des longueurs précises, le perçage, le fraisage, le taraudage, le pliage et l'assemblage avant l'installation dans les assemblages finaux.
7.1 Caractéristiques d’usinage CNC de précision
- Usinabilité du 6061-T6 : Une dureté structurelle élevée (95 HBW) permet le fraisage, le tournage et le perçage CNC à grande vitesse. Les copeaux se détachent proprement du bord de l'outil de coupe, empêchant la formation de bords accumulés et produisant des finitions de surface usinées de qualité supérieure.
- Usinabilité du 6063-T5/T6 : Une dureté inférieure (60 à 75 HBW) rend le 6063 plus sujet aux copeaux gommeux qui peuvent adhérer aux outils de coupe si les vitesses de coupe, les avances et la lubrification par refroidissement ne sont pas correctement contrôlées. Des fraises en bout à géométrie en aluminium à une ou deux dents à grande vitesse avec des cannelures polies sont recommandées pour l'usinage du 6063.
7.2 Technologies d'assemblage et de soudage
Les extrusions d'aluminium peuvent être assemblées à l'aide de fixations mécaniques, de collages structurels ou de méthodes de soudage thermique.
- Soudage à l'arc sous gaz tungstène (GTAW / TIG) et soudage à l'arc sous gaz métal (GMAW / MIG) : 6061 et 6063 sont des alliages traitables thermiquement. Pendant le soudage, un apport de chaleur localisé crée une zone affectée par la chaleur (ZAT) adjacente au cordon de soudure. La ZAT subit un recuit localisé, réduisant la résistance mécanique dans cette zone d'environ 30 à 50 pour cent par rapport aux valeurs du métal de base. Les calculs structurels doivent tenir compte de cette réduction de résistance, ou un traitement thermique et un vieillissement après soudage doivent être appliqués. Les alliages d'apport recommandés incluent le 4043 (Al-Si) pour les applications générales ou le 5356 (Al-Mg) pour une ductilité des joints plus élevée et une correspondance de couleur d'anodisation après soudage.
- Soudage par friction-malaxage (FSW) : Le soudage par friction malaxage est une technique d'assemblage à l'état solide qui utilise un outil rotatif pour générer de la chaleur par friction, assemblant plastiquement les profilés en aluminium sans faire fondre le matériau. FSW évite les fissures à chaud, la porosité et la dégradation sévère de la résistance HAZ, ce qui le rend idéal pour assembler de larges assemblages de panneaux extrudés dans les wagons, les plateaux de batterie et les ponts marins.
8. Matrice de sélection technique par application industrielle
Pour aider les ingénieurs de conception et les responsables des achats à sélectionner la combinaison optimale d'alliage, de trempe et de finition, la matrice ci-dessous met en évidence les spécifications de profil recommandées pour les principaux secteurs industriels.
| Secteur des applications | Application spécifique | Alliage et trempe recommandés | Finition de surface primaire | Pilote d’ingénierie clé |
| Bâtiment architectural | Châssis de fenêtres, portes, murs-rideaux, devantures de magasins | 6063-T5/6063-T6 | Anodisé (15-25um) / Revêtement en poudre / PVDF | Esthétique supérieure, géométrie creuse complexe, résistance à la corrosion |
| Énergie solaire et renouvelable | Cadres de montage pour panneaux solaires, rails suiveurs | 6005A-T6/6061-T6 | Anodisé clair (10-15um) | Rapport résistance/poids élevé, résistance au vent, assemblage rapide sur le terrain |
| Automobile et véhicules électriques | Cadres d'enceinte de batterie, poutres de sécurité, rails de toit | 6061-T6/6005A-T6 | Conversion sans chromate/revêtement électronique | Absorption d'énergie d'impact, limite d'élasticité élevée, soudabilité |
| Automatisation industrielle | Encadrement modulaire à rainures en T, guides de convoyeur, portiques robotisés | 6063-T6/6061-T6 | Anodisé clair | Tolérances dimensionnelles précises, résistance aux rayures de surface, rigidité structurelle |
| Électronique et CVC | Dissipateurs thermiques LED, boîtiers d'onduleurs, échangeurs de chaleur | 6063-T5 | Anodisé / Électrophorèse | Conductivité thermique élevée (1 200 W/m·K), extrudabilité fine à ailettes fines |
| Transports et marine | Planchers de carrosserie de camion, passerelles de bateau, cadres intérieurs de chemin de fer | 6061-T6/6005A-T6 | Revêtement en poudre de qualité marine/anodisé | Résistance à la corrosion dans les environnements chlorés, résistance à la fatigue dynamique |
Foire aux questions
FAQ 1 : Quelle est la principale différence entre les profilés extrudés en aluminium 6061 et 6063 ?
La principale différence réside dans la composition chimique, la résistance et les performances de finition de surface. Le 6061 contient des niveaux plus élevés de magnésium et de silicium, ainsi que du cuivre et du chrome ajoutés. Cela rend le 6061-T6 environ 30 à 40 % plus résistant que le 6063-T6, ce qui le rend idéal pour les applications structurelles lourdes. En revanche, le 6063 a une composition plus propre à faible teneur en cuivre, offrant une extrudabilité exceptionnelle dans des formes complexes ou à parois minces et produisant une finition de surface anodisée supérieure pour les applications architecturales.
FAQ 2 : Pourquoi l'alliage 6063 est-il préféré au 6061 pour les profils architecturaux anodisés ?
L'aluminium 6063 ne contient pratiquement pas de cuivre et une faible teneur en fer, ce qui lui permet de former un film d'oxyde anodique très uniforme, clair et brillant lors du traitement électrolytique. Le 6061 contient du cuivre (0,15 à 0,40 %) et du chrome, qui forment des particules de phase microconstituantes qui diffusent la lumière, ce qui donne un aspect légèrement plus foncé, grisâtre ou marbré après anodisation. Pour les composants architecturaux visuels, le 6063 offre une consistance de surface et une brillance de couleur supérieures.
FAQ 3 : Comment la désignation de la trempe affecte-t-elle les performances d'un profilé en aluminium ?
Les désignations de trempe indiquent le traitement thermique et le traitement mécanique appliqués au profilé en aluminium. Par exemple, l’état T4 offre une résistance modérée avec une ductilité élevée, ce qui le rend adapté aux profils nécessitant un pliage à froid post-extrusion. L'état T5 est produit par trempe à l'air dans la presse d'extrusion suivie d'un vieillissement artificiel, offrant une bonne résistance et stabilité dimensionnelle avec une distorsion thermique minimale. La trempe T6 implique une trempe agressive à l’eau et un vieillissement artificiel prolongé, permettant d’obtenir une résistance à la traction et une dureté maximales pour les structures porteuses.
FAQ 4 : Les profilés extrudés en aluminium peuvent-ils remplacer l'acier de construction dans les cadres porteurs ?
Oui, les extrusions d'aluminium peuvent remplacer l'acier de construction dans de nombreuses applications porteuses, offrant une réduction de poids d'environ 60 pour cent. Alors que l'aluminium a environ un tiers de la densité et du module d'élasticité de l'acier (68,9 GPa contre 200 GPa), les ingénieurs en structure peuvent compenser une rigidité plus faible en augmentant la profondeur de la section transversale du profil et en optimisant le moment d'inertie de la section. L'aluminium offre également une résistance naturelle à la corrosion, réduisant ainsi les coûts d'entretien à long terme associés à la protection contre la rouille de l'acier.
FAQ 5 : Qu'est-ce qui cause la déformation ou la torsion des profilés en aluminium extrudé pendant la fabrication ?
Le gauchissement et la torsion résultent généralement d'une vitesse d'écoulement inégale du métal à travers la filière d'extrusion, d'un refroidissement non uniforme sur les sections transversales asymétriques lorsque le profilé sort de la filière, ou d'un soulagement inégal des contraintes pendant l'étirement. La conception de profils avec une épaisseur de paroi uniforme, une symétrie transversale équilibrée et des rayons de transition appropriés permet de garantir un flux de matière uniforme et un refroidissement uniforme, tout en maintenant des tolérances de rectitude dimensionnelle serrées.
Références et normes de l'industrie
- ASTM B221 / B221M : Spécification standard pour les barres, tiges, fils, profilés et tubes extrudés en aluminium et en alliage d'aluminium. ASTM International, West Conshohocken, Pennsylvanie.
- EN 755 (parties 1 à 9) : Aluminium et alliages d'aluminium - Tige/barre, tube et profilés extrudés. Comité européen de normalisation (CEN), Bruxelles.
- EN 12020 (Parties 1-2) : Aluminium et alliages d'aluminium - Profilés de précision extrudés en alliages EN AW-6060 et EN AW-6063. Comité européen de normalisation (CEN), Bruxelles.
- L'Association de l'Aluminium : Normes et données sur l'aluminium (ASD) , Washington, DC
- AAMA 2605 : Spécifications volontaires, exigences de performance et procédures de test pour les revêtements organiques aux performances supérieures sur les extrusions et les panneaux d'aluminium. Alliance de l'industrie de la fenêtre et du vitrage (FGIA).
- ASM International : Manuel ASM, Volume 2 : Propriétés et sélection : Alliages non ferreux et matériaux à usage spécial. ASM International, Materials Park, OH.