1. Introduction aux profils d'extrusion d'aluminium à fente en T
Les extrusions d'aluminium à rainure en T, souvent appelées charpentes industrielles modulaires en aluminium, ont révolutionné la construction de machines modernes, l'automatisation d'usine, la construction de salles blanches et la conception de postes de travail personnalisés. Contrairement aux structures en acier soudées traditionnelles qui nécessitent un soudage manuel, un meulage, un soulagement des contraintes et une peinture de surface, les profilés en aluminium à rainure en T utilisent un système d'assemblage modulaire interconnecté.
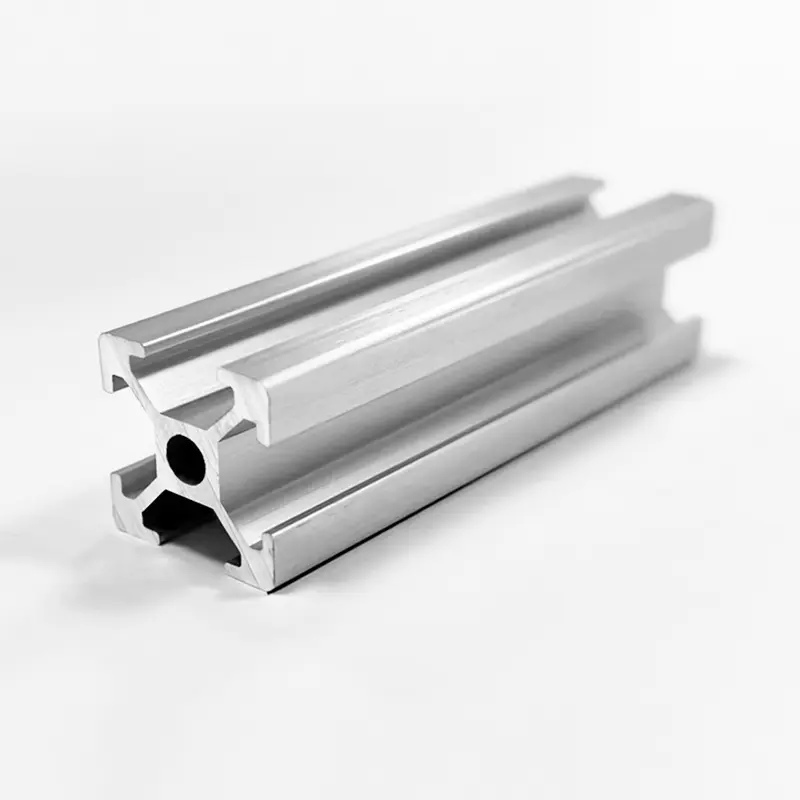
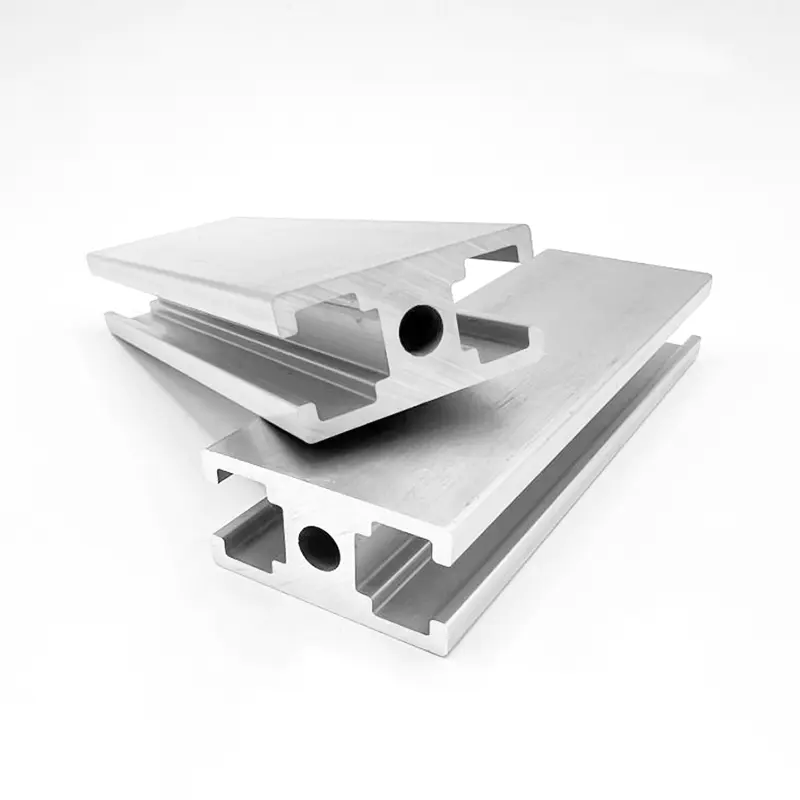
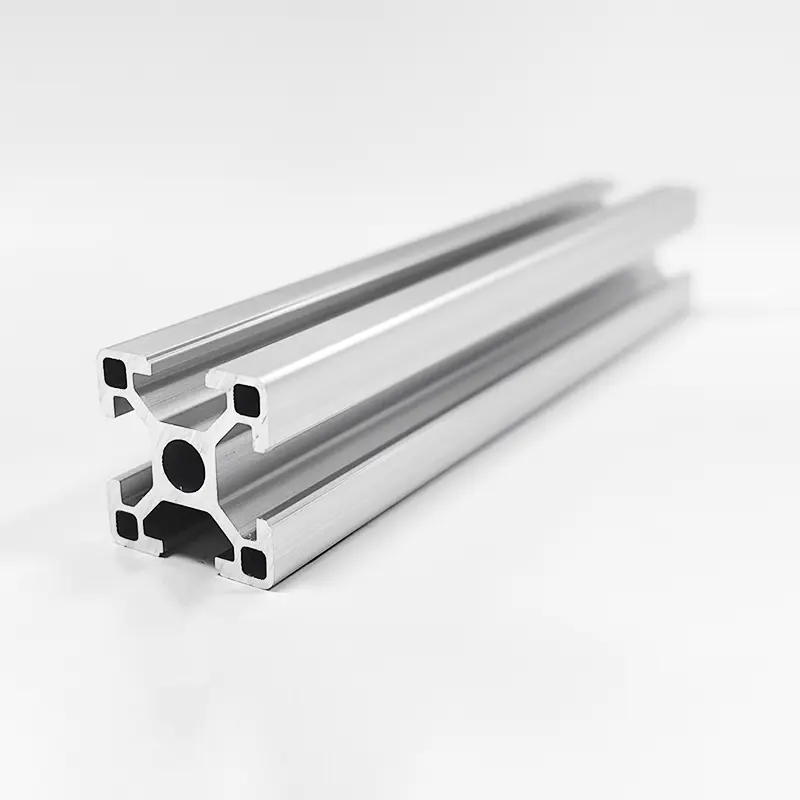
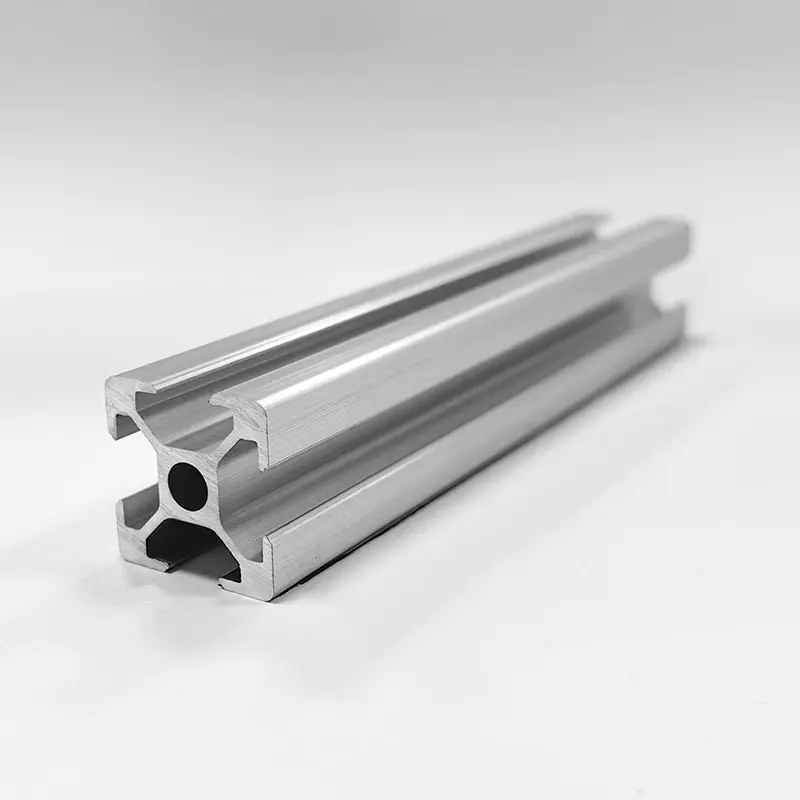
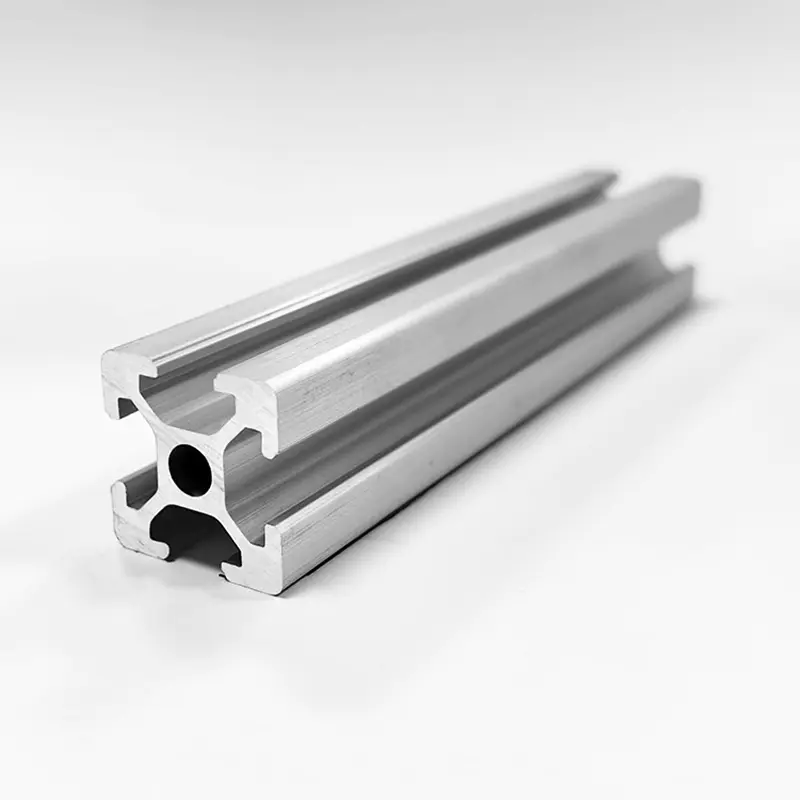
La caractéristique déterminante d'un profil à rainure en T est une rainure transversale continue en forme de T s'étendant le long d'une ou plusieurs faces longitudinales. Ce canal sert de piste de fixation encastrée, permettant aux écrous en T, aux écrous à rouleau et aux boulons hexagonaux de glisser en position à n'importe quel endroit le long de la longueur du profilé. Une fois serrée, la fixation mécanique se verrouille fermement contre l'épaulement intérieur de la fente, fournissant une force de serrage élevée sans nécessiter de perçage, de taraudage ou de distorsion thermique permanente du joint.
Pour les ingénieurs en structure, les fabricants d'équipement d'origine et les responsables de la maintenance des usines, la spécification du système de profilés en aluminium à rainure en T approprié implique l'évaluation de la capacité de charge mécanique, du dimensionnement de la largeur de la fente, de la compatibilité du matériel, de l'épaisseur de la paroi du profilé et de l'état de l'alliage. Ce guide technique fournit une analyse détaillée des séries de profils métriques et fractionnaires, des critères de sélection du matériel, du comportement de déflexion mécanique, des finitions de surface et des principes de conception structurelle.
2. Classification des séries de profils standard et géométrie transversale
Les extrusions d'aluminium à rainure en T sont classées en séries standardisées en fonction de leurs dimensions principales de section transversale. Les deux normes mondiales sont les séries métriques (mesurées principalement en millimètres en Europe et en Asie) et les séries fractionnaires (mesurées en pouces décimaux en Amérique du Nord).
2.1 Présentation des profils de séries métriques
Les profils à rainure en T de la série métrique sont désignés par leur dimension de base en millimètres. Par exemple, la série 20 indique une grille de base de 20 millimètres. Au sein de chaque série, des variations rectangulaires existent pour augmenter la résistance de la section et la résistance à la flexion dans une orientation ciblée.
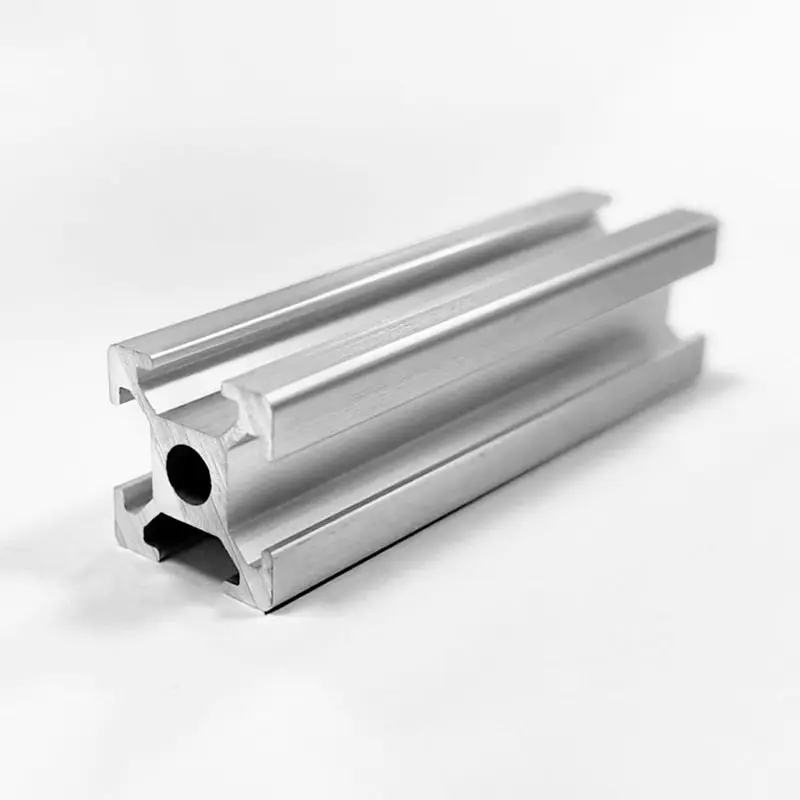
- Série 20 (emplacement 6) : dotée d'une grille de base de 20 millimètres avec une largeur de fente de 6 millimètres, cette série est conçue pour les boîtiers légers, les cadres d'imprimantes 3D, les supports de caméra d'inspection et les petites protections.
- Série 30 (emplacement 8) : construite sur une grille de 30 millimètres avec une largeur de fente de 8 millimètres, la série 30 offre un équilibre entre résistance structurelle et poids, ce qui en fait la norme pour les postes de travail légers, les rails latéraux de convoyeur et les structures de montage de capteurs.
- Série 40 (emplacement 8) : construite sur une grille de 40 millimètres avec une largeur de fente de 8 millimètres, la série 40 est la norme industrielle pour la protection des machines, les postes de travail robustes, les clôtures périmétriques de cellules de sécurité robotisées et les portiques de mouvement à actionneurs linéaires.
- Série 45 (emplacement 10) : Utilisant une grille de 45 millimètres avec une largeur de fente de 10 millimètres, la série 45 présente des parois extérieures plus épaisses et une sangle interne lourde conçue pour les bases de machines lourdes, les cadres de portique à hautes vibrations et les poteaux de support structurels primaires.
2.2 Aperçu des profils de séries fractionnaires
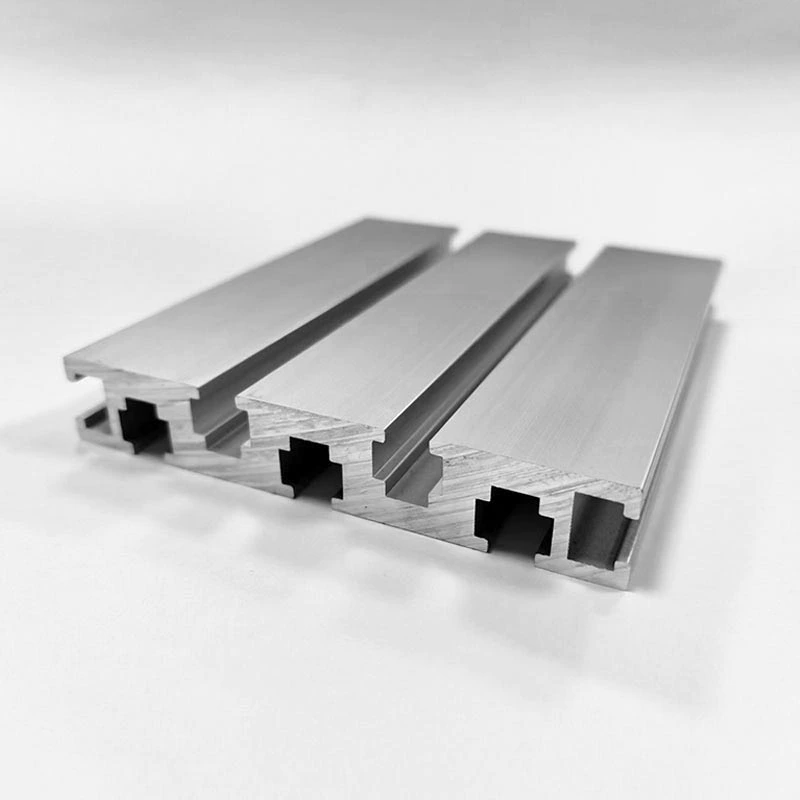
Les extrusions de séries fractionnaires suivent des incréments d'unités impériales, utilisant principalement des lignes de base dimensionnelles de 1,0 pouce (série 10) et 1,5 pouce (série 15).
- Série 10 (fractionnelle) : basée sur des incréments de 1,00 pouce sur 1,00 pouce avec une largeur de fente de 0,255 pouce. Convient aux cadres industriels moyens à légers.
- Série 15 (fractionnelle) : basée sur des incréments de 1,50 pouce sur 1,50 pouce avec une largeur de fente de 0,322 pouce. Largement utilisé dans les charpentes industrielles lourdes dans les installations d’assemblage automobiles et aérospatiales nord-américaines.
2.3 Tableau de comparaison complet des paramètres de la série de profils
| Série de profils | Ligne de base de la grille | Largeur de fente standard | Diamètre d'alésage central typique | Fil de fixation recommandé | Champ d'application typique |
| Série 20 (2020) | 20 mm sur 20 mm | 6,2 mm (emplacement 6) | 4,2 mm | M4 ou M5 | Boîtiers, cadres d'imprimante 3D légers, supports de capteurs |
| Série 30 (3030) | 30 mm sur 30 mm | 8,2 mm (emplacement 8) | 6,8 mm | M6 ou M8 | Postes de travail, protections de machines légères, petits convoyeurs |
| Série 40 (lumière 4040) | 40 mm sur 40 mm | 8,2 mm (emplacement 8) | 6,8 mm | M6 ou M8 | Clôtures de sécurité d'usine, plates-formes d'exposition, machines légères |
| Série 40 (4040 lourd) | 40 mm sur 40 mm | 8,2 mm (emplacement 8) | 6,8 mm | M8 | Portiques d'automatisation, châssis de machines CNC lourdes |
| Série 45 (4545) | 45 mm sur 45 mm | 10,2 mm (emplacement 10) | 10,2 millimètres | M8, M10 ou M12 | Bases de machines lourdes, montants de portiques lourds |
| Série 10 (fractionnaire) | 1,00 po par 1,00 po | 0,255 po | 0,201 po | 1/4 pouces UNC | Montages d'assemblage général, paillasses de laboratoire |
| Série 15 (fractionnaire) | 1,50 po par 1,50 po | 0,322 po | 0,257 po | 5/16 pouces UNC | Cellules d'assemblage automobile, racks pour matériaux lourds |
3. Spécifications de métallurgie, de résistance mécanique et de trempe
L'intégrité structurelle des extrusions d'aluminium à rainure en T dépend de la composition chimique de l'alliage et du processus de vieillissement artificiel appliqué. La grande majorité des profilés à rainure en T sont extrudés à partir d'alliages de la série 6xxx contenant du magnésium et du silicium.
3.1 Comparaison des qualités d'alliage : 6063 contre 6061 contre 6005A
- Alliage 6063 : représente le matériau par défaut pour les profils à rainure en T standard. Le 6063 offre une extrudabilité fluide grâce à des matrices multi-cavités complexes, permettant des tolérances de fente précises et une épaisseur de paroi uniforme. Il donne une finition brillante qui répond exceptionnellement bien à l'anodisation.
- Alliage 6061 : Contient du cuivre ajouté (0,15 à 0,40 %) et du chrome. Il offre une résistance à la traction et une limite d'élasticité d'environ 30 % supérieures à celles du 6063. Le 6061-T6 est spécifié pour les cadres à rainures en T porteurs lourds, les poutres de portique lourdes et les sous-structures mécaniques dynamiques.
- Alliage 6005A : Offre une composition intermédiaire à teneur contrôlée en manganèse et en chrome. Il offre une limite d'élasticité mécanique proche du 6061-T6 tout en conservant une meilleure vitesse de sortie d'extrusion et une meilleure finition de surface.
3.2 Trempes de traitement thermique (T5 vs T6)
- Température T5 : Les extrusions sont refroidies par air pulsé ou par brouillard d'eau immédiatement après leur sortie de la filière de la presse d'extrusion et sont ensuite vieillies artificiellement dans un four de traitement thermique par précipitation. T5 minimise les contraintes internes résiduelles et le gauchissement thermique sur les grandes longueurs de profilés.
- Trempe T6 : les extrusions subissent une trempe rapide à l'eau liquide directement à la presse ou via un traitement thermique en solution hors ligne avant un vieillissement artificiel. Le T6 maximise le durcissement précipité, augmentant la dureté de la surface et la limite d'élasticité ultime.
4. Mécanique de connexion matérielle et systèmes de fixation
L'adaptabilité modulaire d'un cadre d'extrusion d'aluminium à rainure en T dépend de son matériel de connexion. Les joints mécaniques doivent résister aux forces de traction statiques, aux forces de cisaillement des joints et aux moments de flexion en rotation provoqués par les charges appliquées.
4.1 Ingénierie matérielle des écrous en T
Les écrous en T sont les principales chevilles filetées insérées dans le canal à rainure en T.
- Écrous en T coulissants standard (pré-assemblage) : insérés à partir de l'extrémité ouverte d'un profilé avant la fermeture du cadre. Ils présentent une large surface de contact sur la lèvre interne de la fente, offrant une capacité de force d'extraction élevée.
- Écrous en T enroulables ou encastrables (post-assemblage) : comportent un roulement à billes à ressort ou un clip à lame flexible. Ils peuvent être insérés directement dans la face de la fente à n'importe quel endroit, permettant des ajouts ou des modifications à des cadres entièrement fermés sans nécessiter le démontage des profils adjacents.
- Écrous en T en losange ou à tête de marteau : conçus avec des coins coniques diagonaux qui permettent à l'écrou d'entrer dans la fente verticalement et de tourner de 90 degrés dans le sens des aiguilles d'une montre lorsque le filetage du boulon est serré, engageant automatiquement les épaulements de la fente.
4.2 Méthodes et performances des assemblages conjoints
- Joint à boulon direct (connexion taraudée) : l'alésage central du profil perpendiculaire est taraudé et un trou d'accès est percé à travers la face latérale du profil d'accouplement. Une vis à tête creuse haute résistance passe à travers le trou d'accès et se visse directement dans le noyau du profilé. Cela fournit une connexion propre et cachée sans supports externes.
- Connexion du support d'angle : Des goussets d'angle en fonte d'aluminium ou extrudés à 90 degrés se montent à l'extérieur à l'aide d'écrous en T et de vis à tête ronde. Les goussets externes offrent une plus grande résistance aux moments de flexion que les fixations internes cachées.
- Connecteurs d'ancrage automatiques : un ancrage cylindrique en acier se dilate à l'intérieur du canal à fente via un mécanisme conique interne lorsque la vis de verrouillage est serrée. Cela fournit une force de serrage élevée et laisse les faces extérieures des fentes ouvertes pour le montage d'inserts de panneau ou de feuilles de protection en acrylique.
5. Flèche structurelle et caractéristiques portantes
Lors de la conception de cadres de machines structurelles, de poutres de portique ou de plates-formes d'assemblage utilisant des extrusions à rainure en T, les ingénieurs évaluent la déflexion structurelle dans des conditions de charge statique pour garantir une rigidité appropriée du cadre.
5.1 Moment d'inertie et comportement de la section
La résistance à la déflexion d'un profilé à rainure en T est dictée par sa géométrie de section transversale, en particulier son moment d'inertie de surface mesuré en centimètres à la puissance quatre.
Sous une charge ponctuelle centrée sur une travée de poutre supportée, la déflexion augmente proportionnellement au cube de la longueur de la travée non supportée, tout en étant inversement proportionnelle au module d'élasticité du matériau (68,9 gigapascals pour l'aluminium) et au moment d'inertie de la section transversale. Les concepteurs peuvent réduire la déflexion en augmentant la profondeur de section ou en choisissant des profils à parois épaisses plutôt que de passer à des alliages plus résistants et de mêmes dimensions.
5.2 Tableau des valeurs d'inertie comparatives
| Coupe transversale du profil | Taille externe | Type de structure de mur | Inertie de l'axe primaire (cm4) | Inertie de l'axe secondaire (cm4) | Performances de résistance à la charge |
| Norme 2020 | 20 mm sur 20 mm | Noyau creux unique | 0.72 | 0.72 | Charges du boîtier léger |
| Norme 3030 | 30 mm sur 30 mm | Noyau creux unique | 2.85 | 2.85 | Charges de poste de travail moyennes |
| 4040 Lumière | 40 mm sur 40 mm | Noyau creux quadruple | 9.10 | 9.10 | Encadrement de clôture de sécurité standard |
| 4040 Lourd | 40 mm sur 40 mm | Noyau Web lourd | 14.20 | 14.20 | Bâtis de machines à haute rigidité |
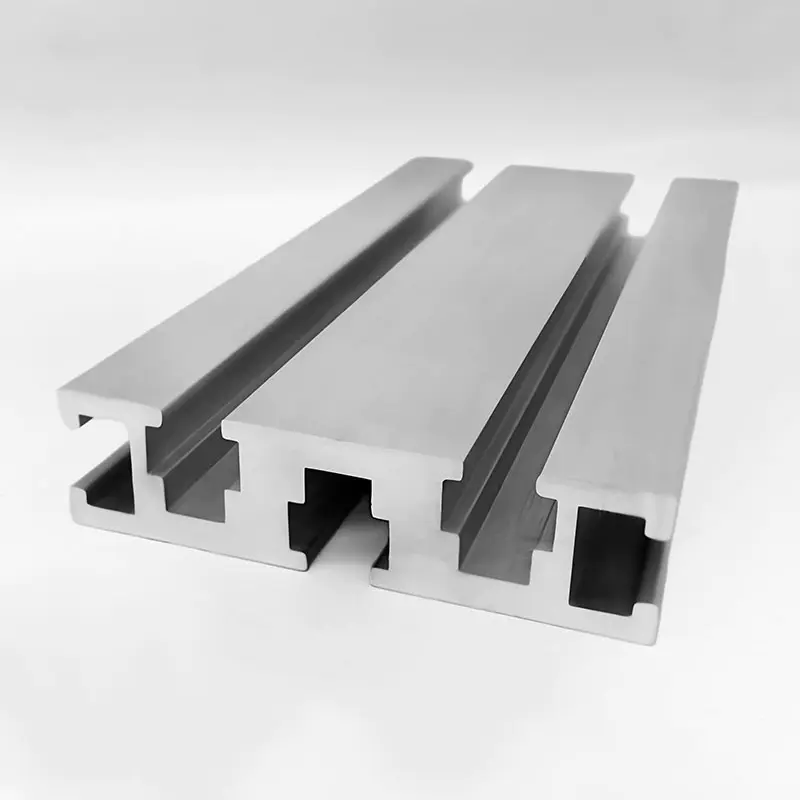
| 4080 lourd | 40 mm sur 80 mm | Rectangle à double toile | 112.50 | 16.80 | Résistance à la flexion des feux de route |
| 4545 Lourd | 45 mm sur 45 mm | Noyau Web renforcé | 21.80 | 21.80 | Piliers de support robustes |
| 8080 lourd | 80 mm sur 80 mm | Structurel multicellulaire | 215.40 | 215.40 | Bases de machines structurelles lourdes |
6. Finition de surface et protection de l'environnement
Les applications industrielles exposent les charpentes à rainures en T à diverses conditions environnementales, notamment l'humidité de l'air, les liquides de refroidissement, la poussière abrasive et les exigences en matière de particules des salles blanches.
6.1 Anodisation (procédé à l'acide sulfurique)
- Anodisation claire (argent standard) : le profilé subit une oxydation électrochimique contrôlée dans un bain d'acide sulfurique, créant une couche d'oxyde d'aluminium dense et intégrée mesurant 10 à 15 microns d'épaisseur. Cette couche résiste aux rayures, empêche la corrosion par oxydation atmosphérique et sert d’isolant électrique.
- Anodisation noire : un colorant inorganique sature le film anodisé poreux non scellé avant le scellement hydrothermique, produisant une esthétique noire mate uniforme populaire dans les structures de tests optiques, les chambres noires et les enceintes robotiques.
6.2 Revêtement en poudre
La poudre de polymère thermodurcissable (généralement un polyester ou un hybride époxy-polyester) est appliquée électrostatiquement et durcie dans un four entre 180 et 200 degrés Celsius. Le revêtement en poudre produit une couche protectrice plus épaisse (60 à 100 microns) qui offre une résistance élevée aux chocs contre les collisions d'outils mécaniques dans des environnements industriels difficiles.
7. Tolérances de fabrication, découpe et fabrication secondaire
Pour obtenir une équerrage et un ajustement précis des joints, il faut contrôler les tolérances dimensionnelles lors des opérations d'extrusion, de découpe et de perçage.
7.1 Normes de tolérances de précision
Les extrusions à rainure en T destinées à la construction de charpentes modulaires suivent des classes de tolérance de précision strictes spécifiées dans les normes européennes et internationales :
- Tolérance de rectitude : l'arc maximum autorisé est généralement inférieur à 0,5 millimètres par mètre de longueur de profil.
- Tolérance de torsion : la torsion angulaire maximale autorisée est inférieure à 1,0 degré par mètre de longueur.
- Tolérance de largeur de fente : maintenue dans des limites étroites (0,15 mm à -0,00 mm) pour garantir un ajustement coulissant en douceur pour les écrous en T standard sans pente mécanique.
7.2 Pratiques de fabrication secondaire
- Coupe d'onglet de précision : des lames de scie circulaire à pointe de carbure à grande vitesse équipées d'une lubrification par micro-brouillard de liquide de refroidissement sont nécessaires pour exécuter des coupes d'angle de 90 degrés et 45 degrés sans bavures dans des tolérances de longueur strictes.
- Taraudage central : l'alésage central creux d'un profilé à rainure en T est extrudé à un diamètre nominal exact (par exemple, 6,8 millimètres pour la série 40). Cela permet un taraudage direct (filetage M8) à l'aide de tarauds machines à goujures hélicoïdales sans nécessiter d'étapes de perçage préalables.
- Perçage des trous d'accès : des trous de dégagement contre-alésés percés dans les faces latérales permettent l'accès aux fixations d'ancrage à entraînement par étapes ou à l'accès à une clé taraudée.
8. Matrice de sélection par application industrielle
La matrice ci-dessous aide les ingénieurs à faire correspondre les spécifications de la série T-slot aux configurations d'équipement fonctionnel spécifiques :
| Secteur industriel | Cas d'application typique | Séries principales recommandées | Alliage et trempe préférés | Matériel accessoire essentiel |
| Automatisation industrielle | Clôture de sécurité, périmètres de cellules robotisées | 4040 Lumière or 3030 | 6063-T5 | Bandes de recouvrement jaunes, supports de montage au sol |
| Machinerie lourde | Bases de machines CNC, supports de portique | 4590 ou 8080 lourd | 6061-T6 ou 6005A-T6 | Goussets d'angle en acier haute résistance, pieds niveleurs M12 |
| Electronique et Médical | Postes de travail pour salles blanches, pistes de convoyeurs | 3030 ou 4040 anodisé clair | 6063-T6 | Profils de couverture de fente lisses pour éviter l'accumulation de poussière |
| Fabrication additive | Cadres de boîtier d'imprimante 3D, CNC de bureau | 2020 ou 2040 Noir Anodisé | 6063-T5 | Écrous roulants encastrables, supports internes en L à 90 degrés |
| Assemblage automobile | Bancs de chaîne de montage pour ouvriers, chariots à matériaux | Série 15 ou 4545 | 6063-T6 | Roulettes pivotantes verrouillables robustes, pinces à panneaux |
9. Foire aux questions (FAQ)
FAQ 1 : Quel est le principal avantage structurel des extrusions d'aluminium à rainure en T par rapport aux charpentes en acier soudées ?
Les cadres d'extrusion d'aluminium à rainure en T éliminent le besoin de soudage manuel, de soulagement des contraintes par traitement thermique, de meulage et de peinture de surface. Ils peuvent être assemblés à l'aide d'outils manuels de base, permettant des ajustements d'alignement sur site et des modifications rapides de la conception. De plus, l'aluminium pèse environ un tiers du poids de l'acier tout en offrant un rapport résistance/poids élevé et une résistance naturelle à la corrosion sans peinture antirouille secondaire.
FAQ 2 : Les extrusions et le matériel à rainure en T métriques et fractionnaires sont-ils intercompatibles ?
Non, les profils de rainures en T métriques et fractionnaires ne sont généralement pas directement compatibles. Un profil métrique série 20 ou série 40 utilise des dimensions de fente millimétriques (telles qu'une largeur de fente de 6 mm ou 8 mm) et des filetages de fixation métriques. Un profil fractionnaire de la série 10 ou 15 utilise des dimensions de fente en pouces et des filetages de fixation UNC. Le mélange de profils métriques avec des écrous en T fractionnés peut entraîner une force de serrage ou une force de serrage insuffisante.
FAQ 3 : Comment choisir entre le 6063-T5 et le 6061-T6 pour un cadre profilé à rainure en T ?
Le 6063-T5 est le choix standard pour les charpentes industrielles générales, la protection des machines et les postes de travail en raison de sa qualité de finition de surface, de son extrudabilité et de sa facilité d'anodisation. Cependant, si votre châssis est soumis à des charges dynamiques élevées, à des vibrations d'impact importantes ou à des surplombs structurels importants (tels que des portiques robotiques dynamiques ou des châssis CNC lourds), sélectionnez les profils 6061-T6 ou 6005A-T6 pour leur limite d'élasticité et leur résistance à l'usure plus élevées.
FAQ 4 : Comment empêcher l'accumulation de poussière à l'intérieur des canaux ouverts à rainure en T dans les environnements de salle blanche ?
L'accumulation de poussière dans les canaux à fentes ouverts peut être évitée en installant des bandes de recouvrement de fente affleurantes en PVC ou en aluminium. Ces profils flexibles s'insèrent directement dans les ouvertures de fentes inutilisées, créant une surface extérieure lisse qui peut être essuyée dans les environnements de salle blanche, de transformation alimentaire ou médicaux.
FAQ 5 : Quelle est la différence entre un profilé léger et un profilé lourd de même dimension extérieure ?
La différence réside dans l’épaisseur de la paroi du profilé, la structure interne des sangles et la masse totale d’aluminium par mètre linéaire. Par exemple, un profilé 4040 Light présente des parois extérieures plus fines et des cavités creuses plus grandes, réduisant ainsi le poids et le coût du profilé pour les applications de boîtiers non structurels. Un profil 4040 Heavy intègre des parois plus épaisses et un contreventement diagonal central solide, offrant un moment d'inertie, une profondeur d'engagement du filetage du joint et une capacité de charge plus élevés.
10. Références et normes de l'industrie
- EN 12020-2 : Aluminium et alliages d'aluminium - Profilés de précision extrudés en alliages EN AW-6060 et EN AW-6063 - Partie 2 : Tolérances sur les dimensions et la forme. Comité européen de normalisation (CEN), Bruxelles.
- ISO 2768-1 : Tolérances générales - Partie 1 : Tolérances pour les dimensions linéaires et angulaires sans indications de tolérance individuelles. Organisation internationale de normalisation, Genève.
- ASTM B221 : Spécification standard pour les barres, tiges, fils, profilés et tubes extrudés en aluminium et en alliage d'aluminium. ASTM International, West Conshohocken, Pennsylvanie.
- L'Association de l'Aluminium : Manuel de conception en aluminium : Spécifications et lignes directrices pour les structures en aluminium. Washington, D.C.
- DIN 17615 : Profilés de précision extrudés en aluminium – Conditions techniques de livraison. Deutsches Institut für Normung, Berlin.