Propriétés et utilisations de l'aluminium : Guide d'ingénierie des alliages et des extrusions
L'aluminium est le métal le plus abondant dans la croûte terrestre (8,2 % en poids), mais on ne le trouve jamais sous forme métallique : il doit être raffiné à partir du minerai de bauxite. L'importance technique commence par la densité : 2,70 g/cm3, soit environ un tiers de l'acier, combinée à une couche d'oxyde auto-cicatrisante qui arrête la plupart de la corrosion atmosphérique avant qu'elle ne commence. La limite d'élasticité s'étend de 90 MPa pour le métal pur recuit à plus de 570 MPa pour les alliages 7xxx traités thermiquement. Cette propagation est la raison pour laquelle propriétés et utilisations de l'aluminium déterminer les décisions matérielles en matière d’emballage, de transport, de distribution électrique et de construction de machines.
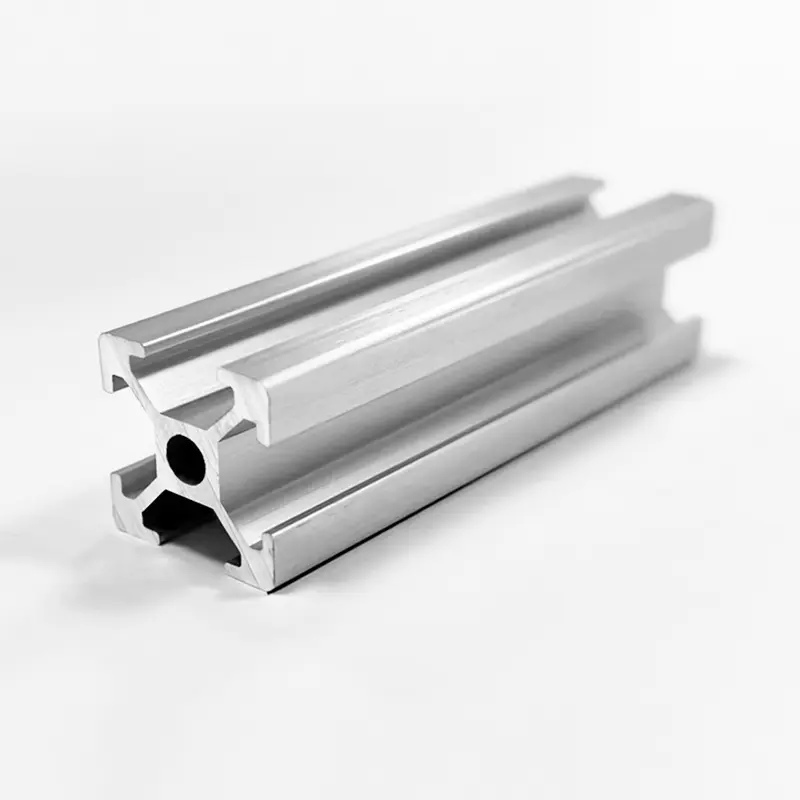
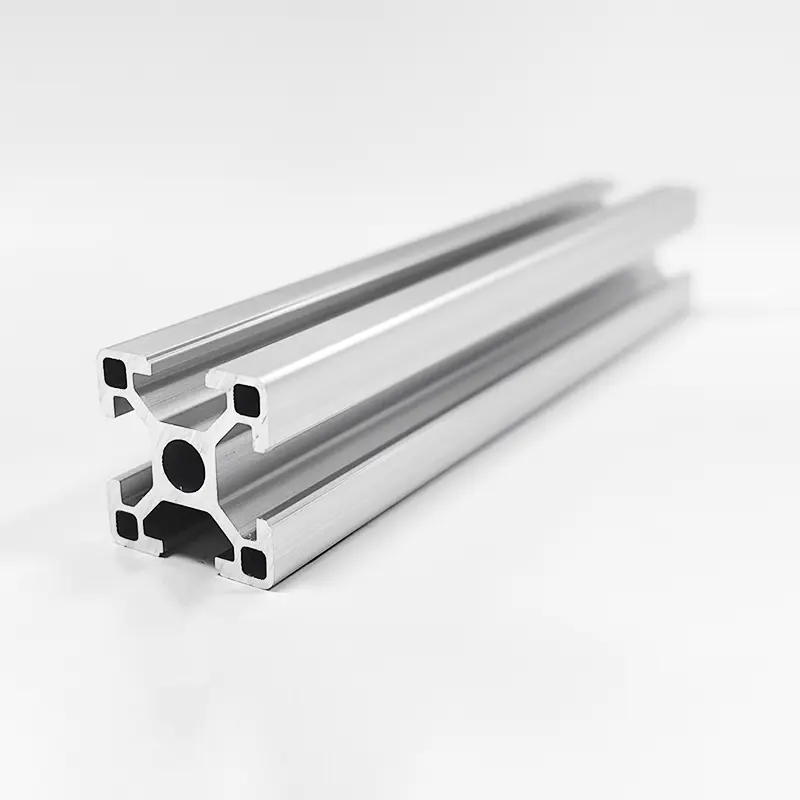
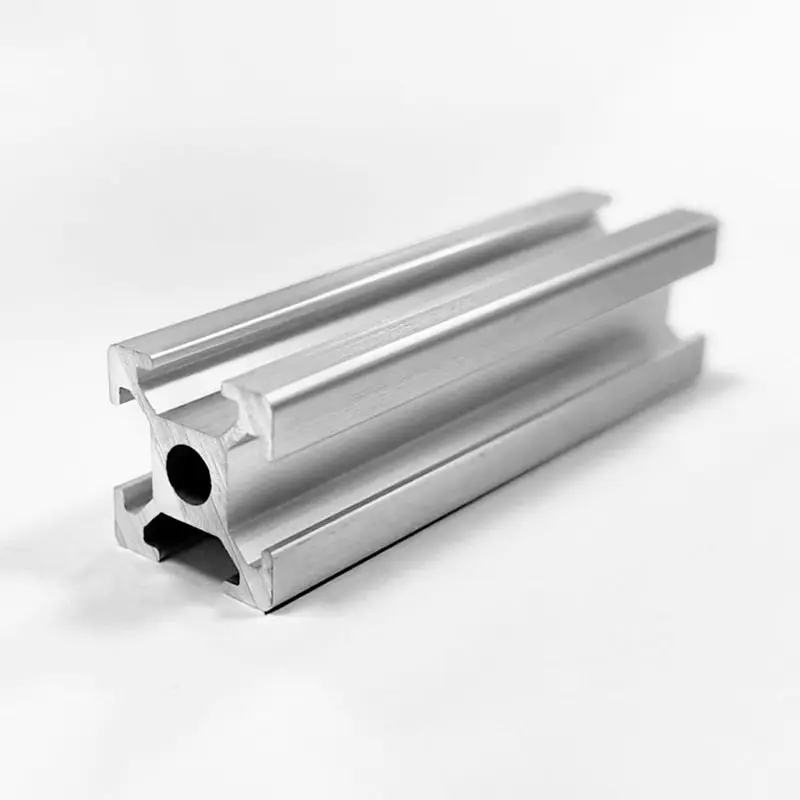
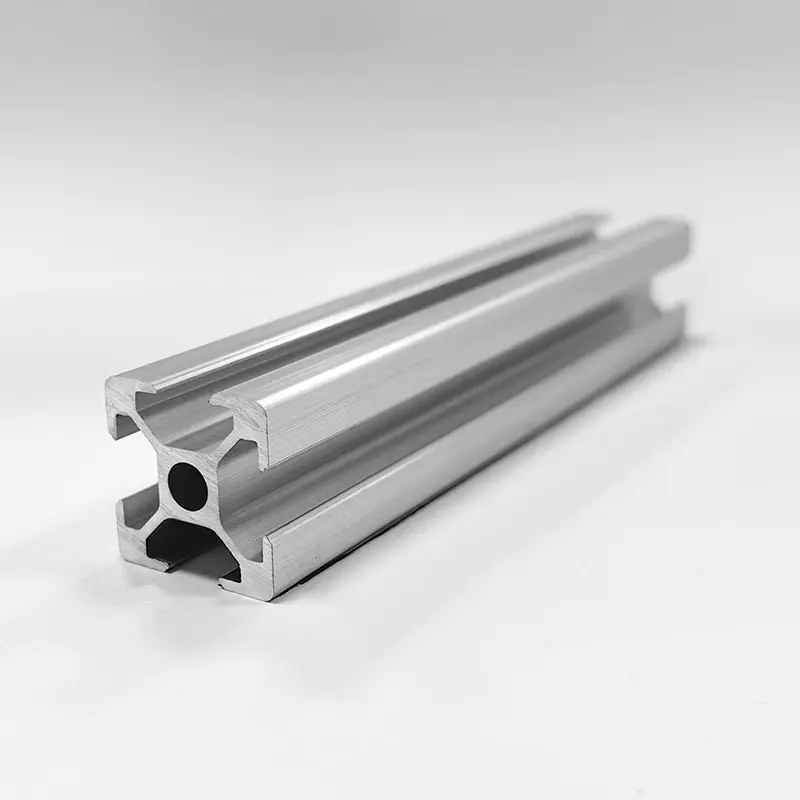
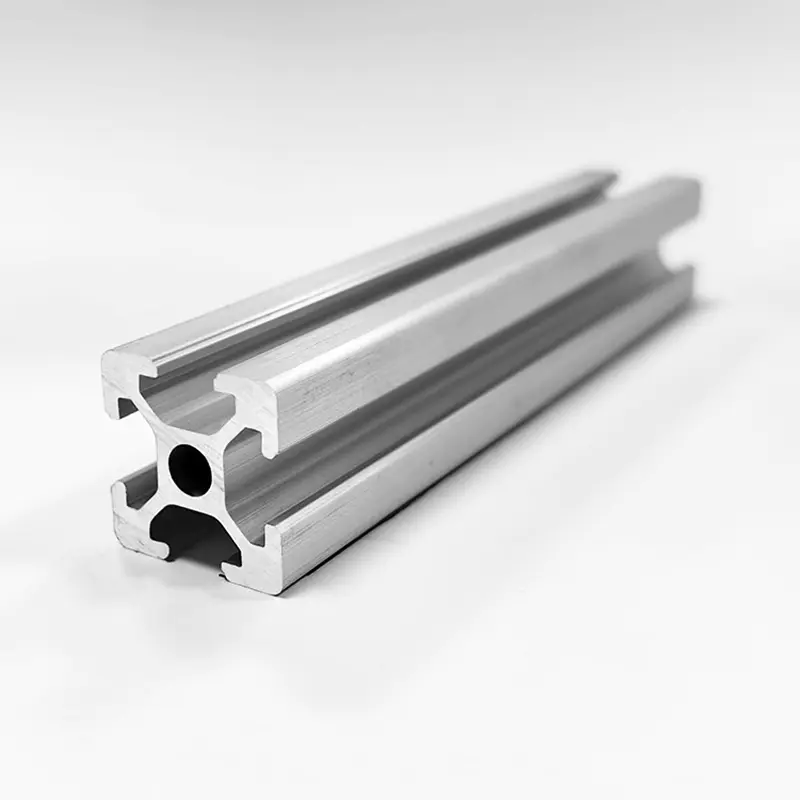
Pour les acheteurs industriels, l'expression concerne les profilés extrudés : des poutres à rainures en T de la série 6xxx qui supportent des charges, montent des composants et construisent des châssis de machines. Cet article couvre les données de propriétés qui déterminent la sélection, la manière dont la nuance d'alliage modifie les performances et l'endroit où ces propriétés apparaissent dans les produits réels.
Propriétés et utilisations de l'aluminium : les données qui déterminent la sélection des matériaux
Les sept propriétés qui régissent la plupart des applications industrielles de l'aluminium sont la densité, la limite d'élasticité, le module d'élasticité, la résistance à la corrosion, la conductivité thermique, la conductivité électrique et le coefficient de dilatation thermique.
2.70
densité en g/cm3
276
Rendement MPa, 6061-T6
102
kN m/kg résistance spécifique
235
Conductivité thermique maximale W/m.K
Propriétés clés de l'aluminium et leur impact sur la conception des composants
Propriété
Valeur typique
Impact sur l'ingénierie
Densité
2,60-2,82 g/cm3
65 % plus léger que l'acier ; 70% plus léger que le cuivre
Limite d'élasticité
90-500 MPa
Définit les limites de charge du cadre et la taille de la section
Module d'élasticité
68-72 GPa
Un tiers de la rigidité de l'acier ; utiliser des sections plus épaisses
Point de fusion
580-660 °C
Limite le service à haute température
Conductivité thermique
120-235 W/m.K
Dissipateurs thermiques, boîtiers LED, outillage de moulage
Conductivité électrique
30-38 MS/m
52 à 61 % du SIGC ; jeux de barres et calibres de câbles
CTE
21-24 um/m.K
Joints de dilatation nécessaires sur de longues portées
L'aluminium pur est mou et ductile ; les feuilles recuites de 1 100 donnent un rendement d'environ 35 MPa. Les alliages structurels changent cette image. Un état 6061-T6 atteint une limite d'élasticité de 276 MPa avec un allongement de 8 à 10 %, c'est pourquoi le même alliage sert à la fois aux revêtements architecturaux et aux châssis de machines lourdes.
La densité est le facteur déterminant dans les structures mobiles et sensibles à l'énergie. Le remplacement d'un cadre en acier au carbone par des extrusions 6061-T6 de module de section égal supprime environ 65 % du poids structurel. Pour un portique de convoyeur ou une cellule robotique qui se déplace à chaque cycle, cette économie se traduit directement par des moteurs plus petits et une inertie moindre.
Force spécifique est égal à la limite d'élasticité divisée par la densité. Pour l'aluminium 6061-T6 : 276 MPa / 2,70 g/cm3 équivaut à environ 102 kN m/kg. Pour l'acier de construction S355 : 355 / 7,85 équivaut à environ 45 kN m/kg. L'aluminium gagne par un facteur 2,3 dans la conception à tension contrôlée.
Comment la qualité de l'alliage modifie les performances
La série d'alliages est le premier point de décision : 1xxx optimise la pureté et la conductivité, 5xxx optimise la résistance à la corrosion marine et 6xxx optimise l'équilibre entre résistance, résistance à la corrosion et extrudabilité.
Les alliages d'aluminium corroyé sont regroupés en séries selon leur principal élément d'alliage. Le sélecteur pratique ressemble à ceci :
1xxx - 99 % d'aluminium minimum ; jusqu'à 61 % de conductivité IACS ; film, câbles, jeux de barres
2xxx - ajouts de cuivre ; Rendement de 200 à 400 MPa ; aérospatial; faible résistance à la corrosion
3xxx - manganèse ; corps de canette de boisson; résistance et formabilité modérées
5xxx - magnésium ; 130-350 MPa ; service maritime et cryogénique ; durcissable sous contrainte
6xxx - magnésium plus silicium ; Rendement de 170 à 290 MPa en T6 ; la norme d'extrusion
7xxx - zinc et magnésium ; 400-600 MPa ; aérospatial; difficile à extruder
La série 6xxx représente plus de 70 % de tout l’aluminium extrudé dans le monde. Le magnésium et le silicium forment des précipités durcissant par vieillissement qui répondent au traitement thermique en solution directement sur la ligne d'extrusion, produisant des sections creuses complexes avec des propriétés mécaniques constantes.
Comparaison des alliages d'extrusion courants
Au sein de la famille 6xxx, cinq alliages couvrent presque tous les besoins en matière de charpente pour rainures en T :
Le 6061-T6 est la valeur par défaut pour les systèmes industriels à rainures en T car il s'usine proprement, se soude bien avec le mastic 4043 ou 5356, s'anodise uniformément et offre un rendement de 276 MPa à un prix modeste par rapport au 6063. Là où l'anodisation cosmétique compte le plus, le 6063 ou le 6060 donne une finition plus lisse ; là où les joints soudés dominent le chemin de charge, les modèles 6005A et 6082 sont plus sûrs.
Propriétés et utilisations de l'aluminium industriel : extrusions dans la construction de machines
Le cadre d'extrusion à rainure en T convertit les propriétés mécaniques de l'aluminium en structures reconfigurables telles que des bases de machines, des enceintes de sécurité, des postes de travail, des supports de convoyeur et des paillasses de laboratoire, assemblées avec des fixations standard et sans soudure.
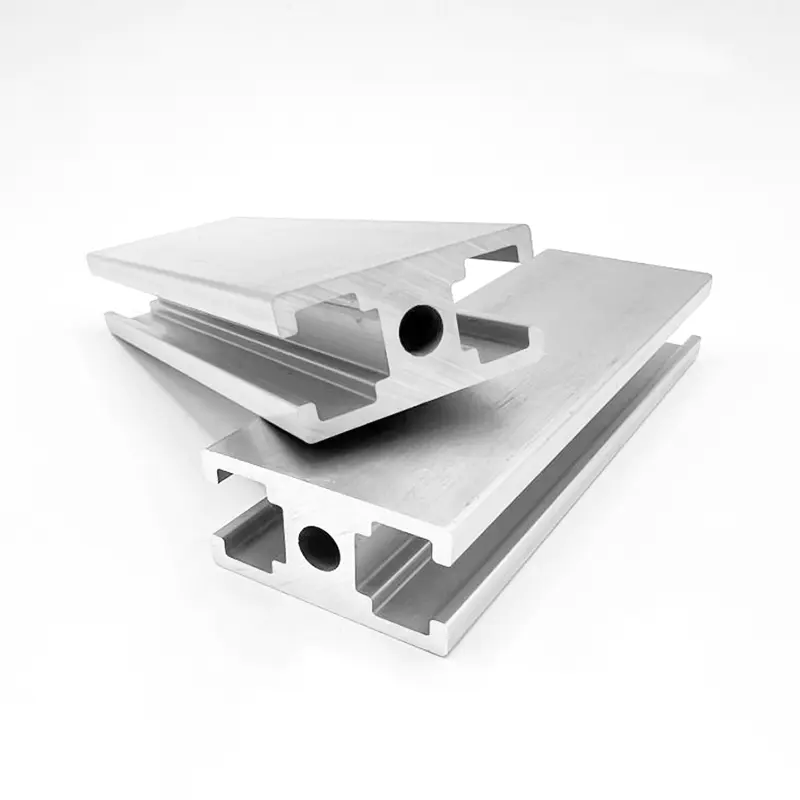
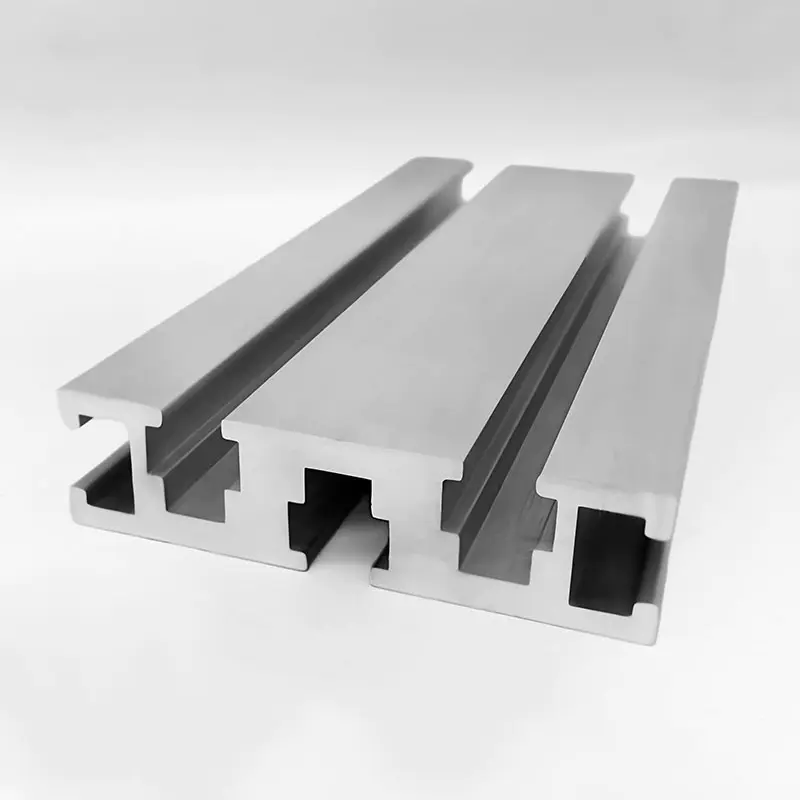
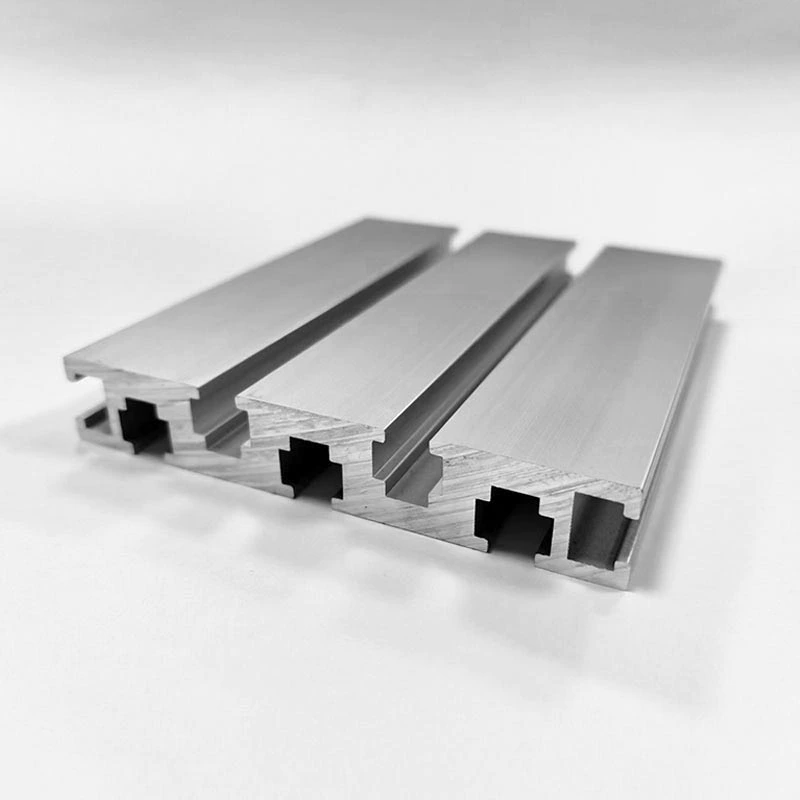
Un profil à rainure en T comporte des canaux sur toute sa longueur qui acceptent les écrous en T, les boulons et le matériel de montage sur panneau. Le système est modulaire : chaque profilé est découpé, percé et relié par des équerres, des goussets et des pieds réglables. Le plus grand avantage est la reconfigurabilité : une cellule de travail peut être démontée et reconstruite dans une nouvelle géométrie avec les mêmes poutres.
Les tailles des séries vont des micro-profils de la série 15 aux poutres robustes de la série 120. Trois profils couvrent la majorité de la demande en construction mécanique :
Profil 2020 (20 x 20 mm, fente 6 mm) - petits automatismes, supports de capteurs, cadres de laboratoire
Profil 3030 (30 x 30 mm, fente 8 mm) - protection contre la lumière, dispositifs d'inspection, bancs d'essai
Profil 4040 (40 x 40 mm, fente 8 mm) - bases de machines, coffrets, bâtis de manutention
Un châssis de machine endommagé est une réparation de 30 minutes et non un projet de week-end. Avec les extrusions à rainure en T, déverrouillez les supports d'angle, faites glisser la poutre endommagée, faites glisser le remplacement et resserrez selon les spécifications. Les temps d'arrêt passent de quelques jours à quelques minutes, un avantage direct en matière de maintenance par rapport aux constructions soudées.
Les fabricants de profilés tels que Shanghai Huishuo Aluminum Industry Technology Co., Ltd., qui exploite trois bases de production à Shanghai, Anhui et Jiangsu, ont appliqué la gamme complète de propriétés et utilisations de l'aluminium à la conception du profil : parois épaissies pour les charges lourdes, fentes larges pour le matériel plus grand, anodisation bicolore pour les constructions esthétiques et géométries extra-robustes pour les cadres d'automatisation à forte charge.
Traitement de surface : la variable cachée de la durée de vie
Les traitements de surface font passer l'aluminium d'un matériau de charpente en métal nu à un composant qui résiste à l'usure, isole électriquement, contrôle la couleur et est conforme aux exigences de contact alimentaire ou de salle blanche.
L'aluminium tel qu'extrudé porte un film d'oxyde naturel d'environ 2 à 4 nm d'épaisseur. Ce film est suffisant pour une utilisation en intérieur, mais les environnements industriels exigent une couche technique :
Traitements de surface courants de l'aluminium et propriétés de couche qu'ils ajoutent
Traitement
Épaisseur de couche
Effet clé
Anodisation, Type II
5-25 um
Oxyde dur ; colorants; isolation électrique
Anodisation dure, Type III
25-150 um
Dureté de surface 350-500 HV ; plaques d'usure, guides
Revêtement en poudre
60-120 um
Gamme complète de couleurs ; résistance aux chocs; masque les lignes de soudure
Électrophorèse (ED)
15-25 um
Uniforme noir ou argent ; forte adhérence; garniture automobile
L'anodisation dure de type III convertit l'aluminium en surface d'appui. Une couche dure de 50 µm atteint 350-500 HV, suffisamment dure pour les rails à mouvement linéaire, les guides de convoyeur et les pistes de came qui exécutent des milliers de cycles par jour sans grippage.
Le sablage avant l'anodisation ou le revêtement supprime les lignes de filière d'extrusion et produit une texture mate uniforme qui améliore l'adhérence du revêtement et masque les variations de surface. Pour les cadres extérieurs, le revêtement en poudre sur un prétraitement au chromate ou au zirconium est la voie standard, avec une durée de vie de 20 ans documentée sur les façades des bâtiments.
Propriétés et utilisations de l’aluminium : questions fréquemment posées
Quelle est la différence entre l'aluminium 6061 et 6063 pour les cadres ?
Le 6063 offre une finition anodisée plus lisse et une extrudabilité légèrement meilleure mais une limite d'élasticité inférieure (214 MPa contre 276 MPa en T6). Le 6061 est le meilleur choix lorsque la résistance, l'usinabilité et la soudabilité sont importantes, ce qui couvre les bases de machines, les cadres structurels et les enceintes porteuses. Pour les garnitures purement architecturales et les sections décoratives, le 6063 gagne en qualité de surface.
Pourquoi les extrusions d'aluminium sont-elles préférées à l'acier soudé pour les équipements reconfigurables ?
Les extrusions s'assemblent avec des attaches mécaniques, il n'y a donc aucune déformation de la soudure, aucune zone affectée par la chaleur et aucun besoin de redressage après soudage. Un cadre typique à rainures en T de la série 40 peut être démonté en poutres individuelles en 15 minutes environ et réassemblé selon une disposition différente. Un cadre en acier soudé nécessite une découpe et un resoudage pour tout changement.
Quel poids un profilé en aluminium 4040 peut-il supporter ?
Un seul profilé 4040 avec une épaisseur de paroi de 2,5 mm s'étendant sur un mètre avec une charge ponctuelle à mi-portée est évalué dans la plage de 1,5 à 3 kN sous des facteurs de sécurité typiques, en fonction du module de section exact et des conditions finales. Pour les charges plus élevées, les profils des séries 45 et 60 avec des parois épaissies constituent la voie d'escalade standard.
Les extrusions d'aluminium peuvent-elles être utilisées à l'extérieur ou dans des environnements corrosifs ?
Oui, avec la bonne finition. Les profils anodisés 6063 ou 6061 survivent à des décennies d'exposition extérieure dans des applications architecturales. Dans les atmosphères côtières ou chimiquement agressives, un revêtement en poudre ou des couches anodisées dures supérieures à 6061-T6 offrent la protection recommandée ; Le 6005A est préférable lorsque les joints soudés sont exposés.