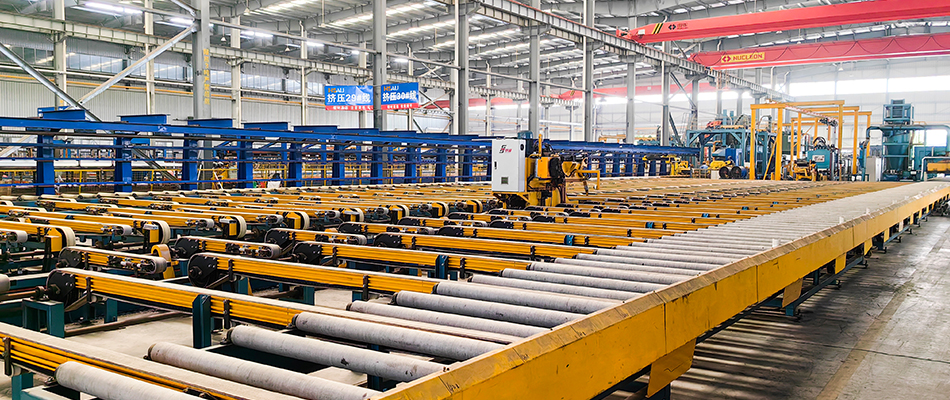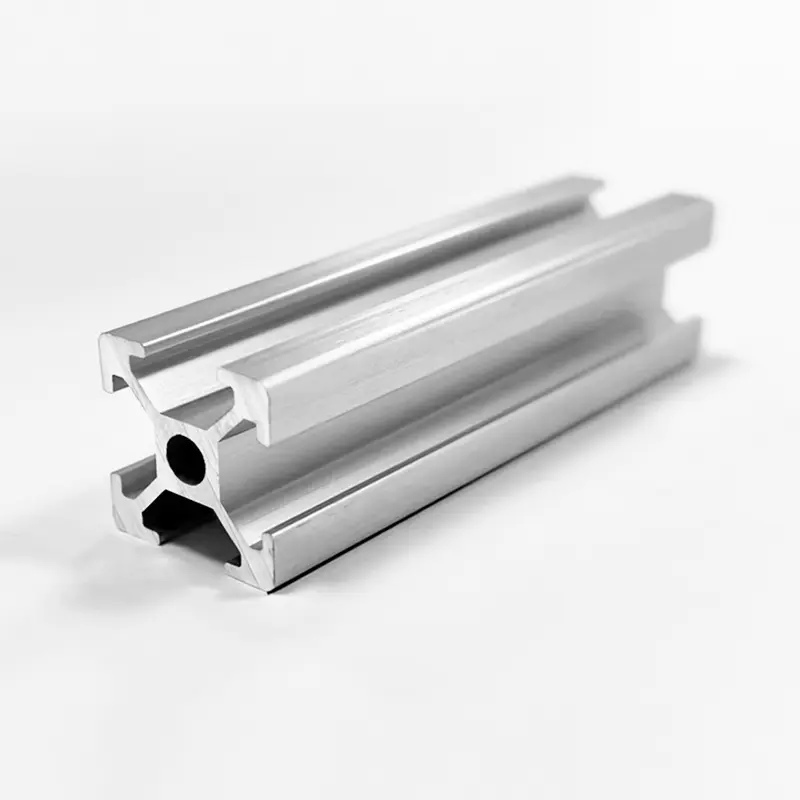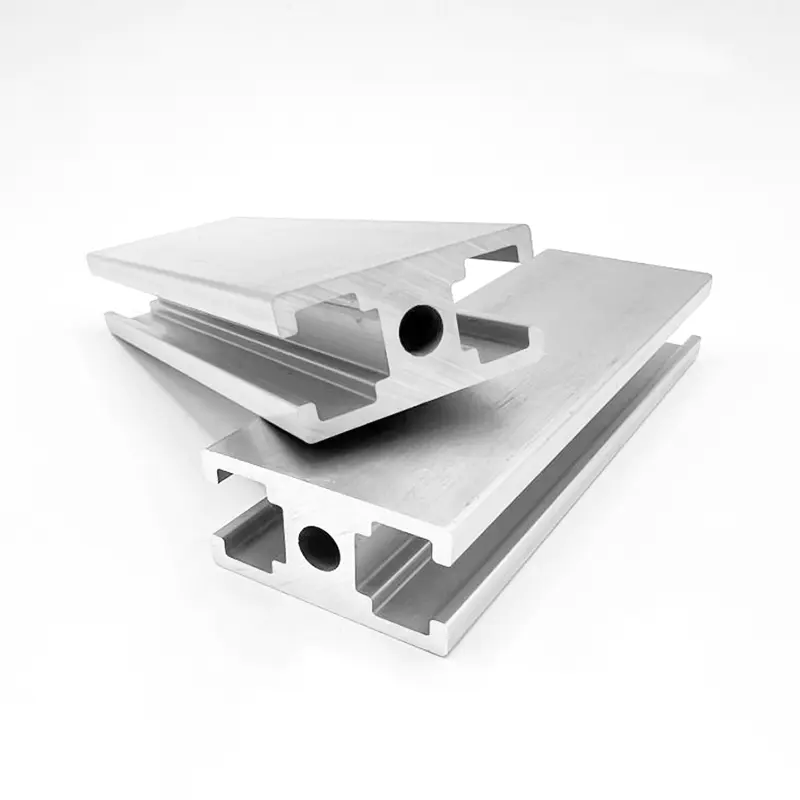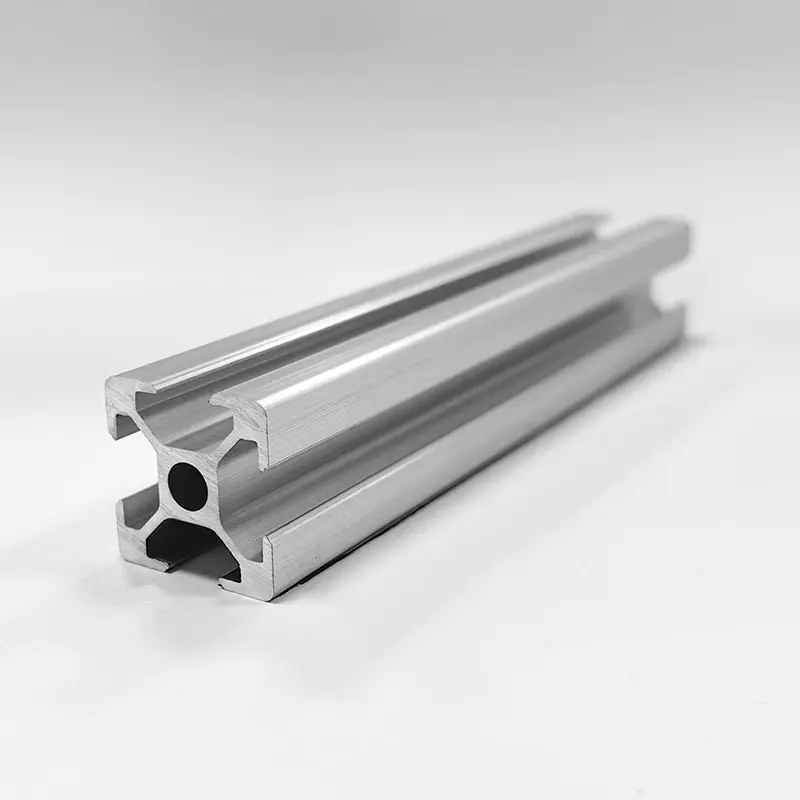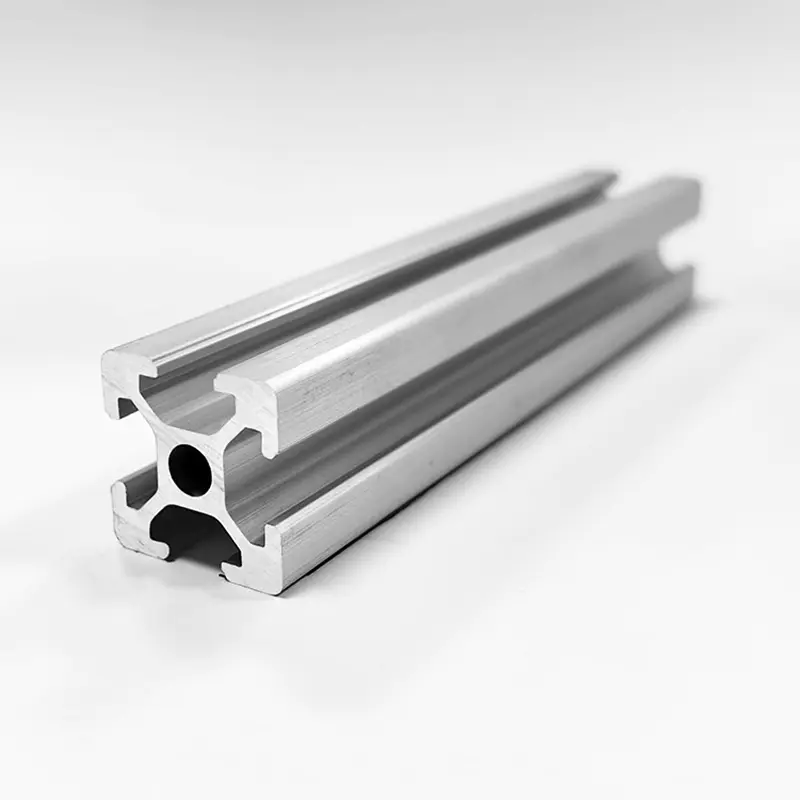
L'extrusion de profilés en aluminium est un processus en plusieurs étapes à forte intensité technologique. Les principales étapes sont les suivantes :
- Prétraitement des matières premières : la billette d'aluminium subit une homogénéisation à 480–520 °C pendant 4 à 8 heures pour éliminer la ségrégation aux limites des grains et garantir un écoulement constant du métal pendant l'extrusion.
- Chauffage : La billette est chauffée jusqu'à la température de déformation plastique (450–500°C). La filière d'extrusion est également préchauffée à environ 480°C et trempée pour correspondre à la température de la billette.
- Formage par extrusion : la billette chauffée est forcée à travers l'ouverture de la filière sous haute pression (15 à 50 MN) pour former un profil avec une section transversale spécifique. La vitesse d'extrusion est ajustée en fonction des propriétés de l'alliage. Par exemple, l'alliage d'aluminium 6063 est généralement extrudé à une vitesse de 20 à 30 m/min.
- Refroidissement : Le profilé fraîchement extrudé est immédiatement trempé en ligne, refroidissant de 500°C à moins de 200°C en 60 secondes pour assurer une précipitation suffisante de la phase de renforcement.
- Étirement : un taux d'étirement de 0,5 % à 3 % est appliqué à l'aide d'une civière pour soulager les contraintes résiduelles internes.
- Vieillissement : Les profilés étirés sont chargés dans des racks de matériaux et transférés au four de vieillissement, où ils sont maintenus à 200°C pendant 2 heures.
- Traitement de surface : selon les besoins, des traitements de surface tels que l'anodisation, le revêtement électrophorétique ou le revêtement en poudre sont appliqués.
- Inspection de qualité : les produits finis sont soumis à une inspection complète, y compris des contrôles dimensionnels et des tests de propriétés mécaniques.