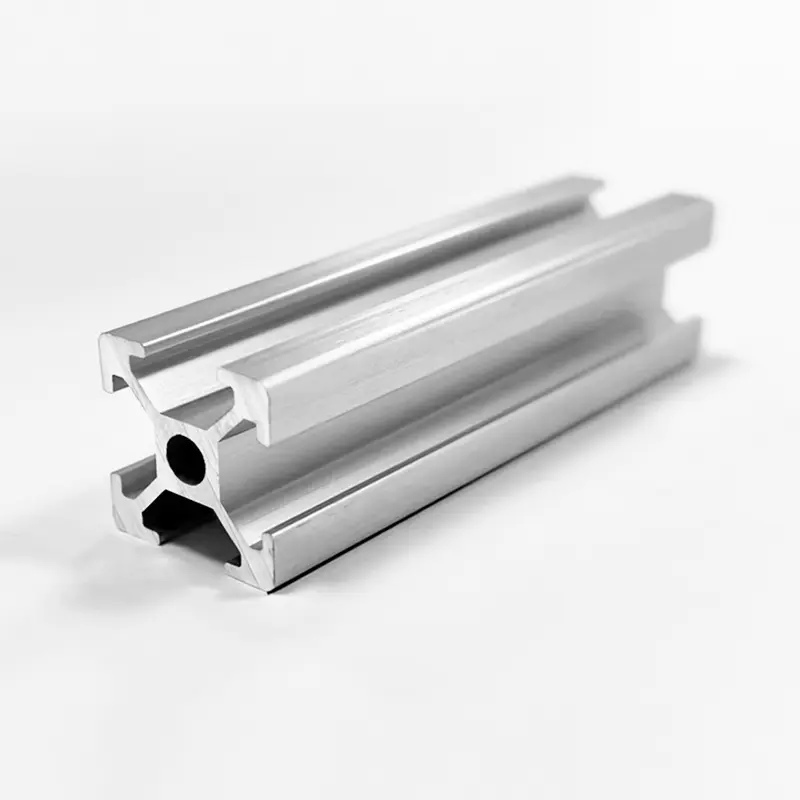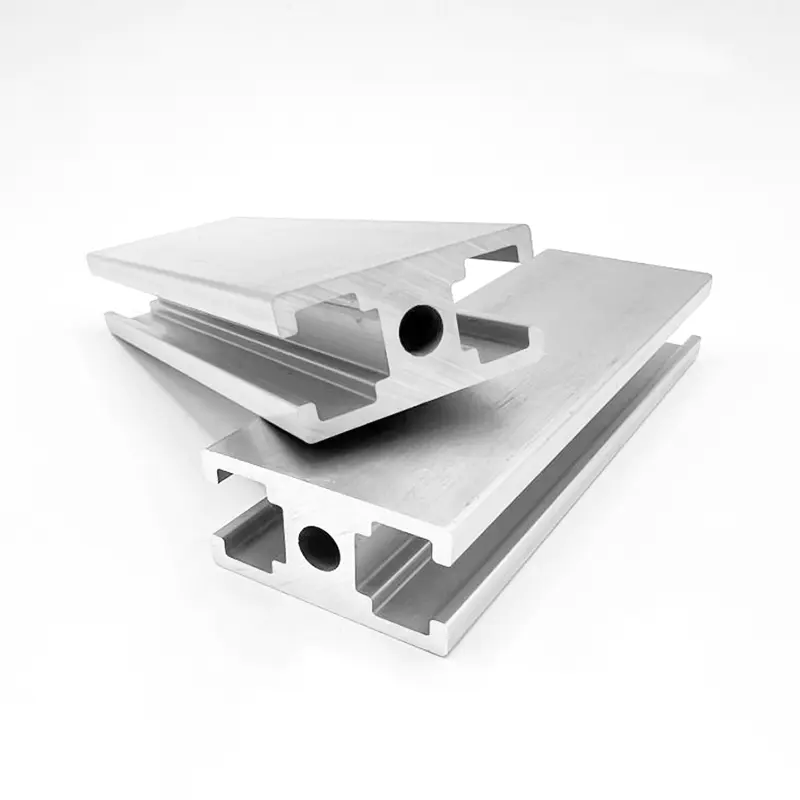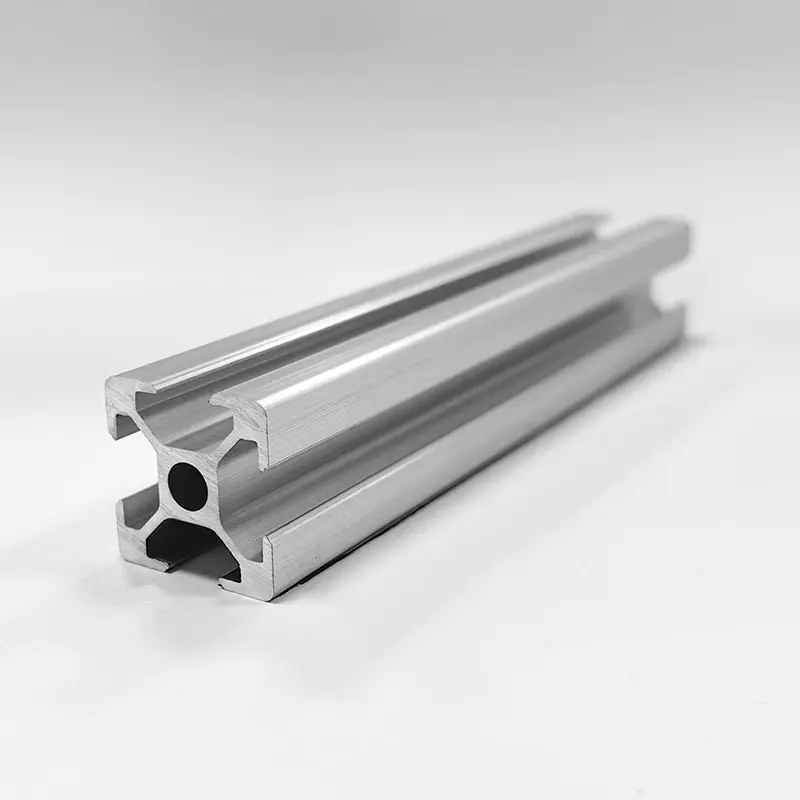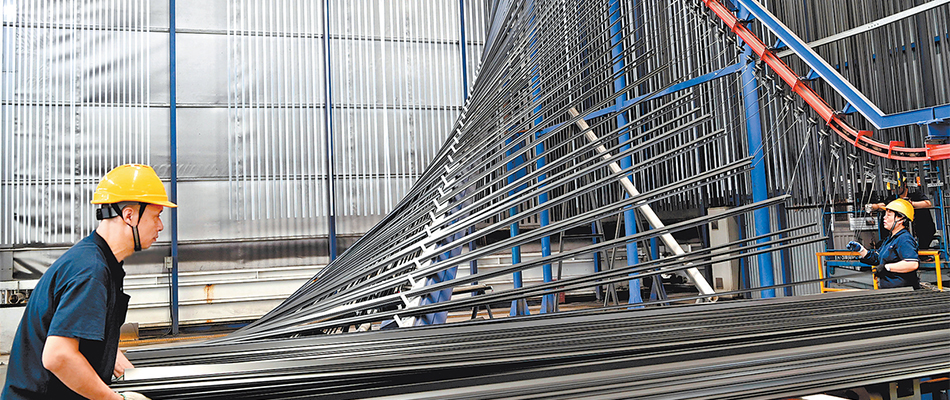
La technologie de traitement de surface des profilés en aluminium est un processus clé pour améliorer les performances du produit, prolonger la durée de vie et améliorer l'esthétique. Basé sur la pratique industrielle et les derniers développements technologiques, ce qui suit est une analyse détaillée des principales technologies de traitement de surface pour les profilés en aluminium, y compris les principes de processus et les industries applicables.
I. Traitement d'anodisation
Principe du processus : L'anodisation est un processus qui forme un film d'oxyde d'aluminium (Al₂O₃) sur la surface de l'aluminium par électrolyse. Le matériau en aluminium est placé comme anode dans un électrolyte (généralement une solution d'acide sulfurique) et une réaction électrochimique se produit sous l'action d'un courant appliqué (12-18 V), générant un film d'oxyde poreux (5-25 μm d'épaisseur). Par la suite, un traitement de scellement est effectué pour fermer les micropores et améliorer la résistance à la corrosion.
Industries d'application : largement utilisé dans l'aérospatiale, l'électronique, la décoration de bâtiments et les équipements de machines. Par exemple, dans le domaine aérospatial, l'anodisation dure peut atteindre une dureté de surface de 400 à 1 200 HV, répondant aux exigences de résistance élevée et de résistance à l'usure ; dans le domaine de l'électronique et de l'électroménager, l'anodisation offre une excellente isolation, avec une tension de claquage supérieure à 30V/μm.
II. Traitement de revêtement électrophorétique
Principe du processus : Le revêtement électrophorétique est dissous dans l'eau, provoquant l'électrolyse pour générer des particules chargées. Sous l'action d'un champ électrique externe, les particules chargées se déplacent vers l'électrode opposée et se déposent à la surface du profilé en aluminium, formant un film dense et uniforme. Il peut être divisé en revêtement électrophorétique anodique (les particules de résine s'ionisent en ions négatifs) et en revêtement électrophorétique cathodique (les particules de résine s'ionisent en ions positifs).
Industries d'application : Couramment utilisé dans les coques et accessoires automobiles, les guidons et accessoires de vélo, les petits accessoires de quincaillerie à usage quotidien, les meubles, l'artisanat, etc. Par exemple, le revêtement électrophorétique sur les carrosseries de voiture crée un film protecteur résistant à la corrosion et esthétique, résistant à l'érosion du ciment, du mortier et des pluies acides.
III. Revêtement en poudre
Principe du processus : Grâce à l'adsorption électrostatique, le revêtement en poudre est pulvérisé sur la surface des profilés en aluminium à l'aide d'un pistolet pulvérisateur. Il fond ensuite et s'écoule à haute température, formant un film uniforme, dense et lisse.
Industries d'application : largement utilisé dans l'industrie automobile, l'isolation électrique, les pompes chimiques résistantes à la corrosion, les vannes, les cylindres, les pipelines, les composants extérieurs en acier, les meubles en acier, les pièces moulées, etc. Par exemple, dans l'industrie automobile, le revêtement en poudre offre une excellente résistance à la corrosion et une excellente esthétique pour les pièces.
IV. Revêtement en fluorocarbone
Principe du processus : Les revêtements de résine fluorocarbonée sont utilisés pour la pulvérisation, utilisant généralement un processus de pulvérisation multicouche, comprenant un apprêt, une couche de finition et une couche transparente, suivi d'une cuisson et d'un durcissement. Industries d'application : principalement utilisé pour le traitement de surface des profilés en aluminium haut de gamme, tels que les murs-rideaux de bâtiments et les portes et fenêtres haut de gamme. Son revêtement présente une excellente résistance aux intempéries et aux UV, ce qui le rend adapté à une utilisation extérieure à long terme.