Lorsqu’un constructeur de machines pose des questions sur le point de fusion de l’aluminium, il n’envisage généralement pas de faire fondre quoi que ce soit. Ils vérifient un dessin de soudure, spécifient un boîtier moulé sous pression ou confirment qu'un cadre profilé extrudé peut être placé à proximité d'une source de chaleur. La réponse est simple : l'aluminium pur fond à 660,32°C , ou 933,47 K / 1220,58°F. Tout au-delà de cette valeur dépend de la qualité de l'alliage, des conditions de chauffage et du procédé utilisé.
Ce nombre est plus qu'une réponse triviale : il décide si une pièce doit être moulée, extrudée, soudée ou usinée, et il explique pourquoi l'aluminium se comporte différemment de l'acier dans l'atelier. Les sections ci-dessous couvrent la valeur de référence, comment les alliages l'élargissent dans une plage de fusion et comment appliquer ces informations dans une production réelle.
Le point de fusion de l’aluminium en un coup d’œil
L'aluminium a l'un des points de fusion les plus bas parmi les métaux de construction courants. La valeur de référence acceptée pour l’aluminium pur est :
- 660,32°C (degrees Celsius)
- 933,47 K (Kelvins)
- 1220,58°F (degrés Fahrenheit)
Cette valeur est mesurée sur de l'aluminium d'une pureté d'environ 99,996 %. Il s'agit d'un véritable point de fusion au sens thermodynamique : à 660,32°C, les phases solide et liquide existent en équilibre, et la chaleur supplémentaire convertit l'aluminium solide en liquide sans modifier la température. Les qualités de pureté commerciale, les alliages moulés et les alliages corroyés se comportent différemment car les impuretés et les ajouts intentionnels répartissent la transition sur une plage de températures.
Pourquoi le point de fusion est important dans le moulage, le soudage et l'extrusion
Presque tous les processus de production d’aluminium sont positionnés par rapport au point de fusion. Le moulage s'effectue au-dessus, l'extrusion s'effectue en dessous et le soudage le traverse localement. Savoir où se situe votre processus évite les problèmes de qualité les plus courants.
Coulée : travailler avec la phase liquide
La coulée est le seul processus courant qui dépasse complètement le point de fusion. Les alliages de moulage sous pression sont maintenus entre 680 °C et 740 °C environ, de sorte que le métal ait suffisamment de surchauffe pour remplir de fines sections du moule avant de geler. Le liquide indique à la fonderie la quantité de surchauffe disponible ; le solide leur indique quand le moulage est suffisamment stable pour être éjecté. La gravité et le moulage au sable suivent la même logique à des températures légèrement différentes.
Soudage : une fusion locale aux conséquences pratiques
Le soudage chauffe une petite zone au-dessus du point de fusion, mais l'aluminium rend cela plus dur que ne le suggère la température seule. Chaque surface d'aluminium porte une fine couche d'oxyde qui fond à environ 2 072 °C, de sorte que la peau d'oxyde reste solide tandis que le métal de base situé en dessous est déjà fondu. C'est pourquoi le soudage TIG et MIG repose sur un courant alternatif et une action de nettoyage des oxydes, et pourquoi une mauvaise préparation entraîne des inclusions d'oxydes et de la porosité. L'aluminium ne donne pas non plus d'avertissement visuel avant de fondre : il ne brille pas en rouge comme l'acier, donc un bain de soudure surchauffé peut s'effondrer sans aucun signal évident.
Extrusion : formage à chaud en dessous du point de fusion
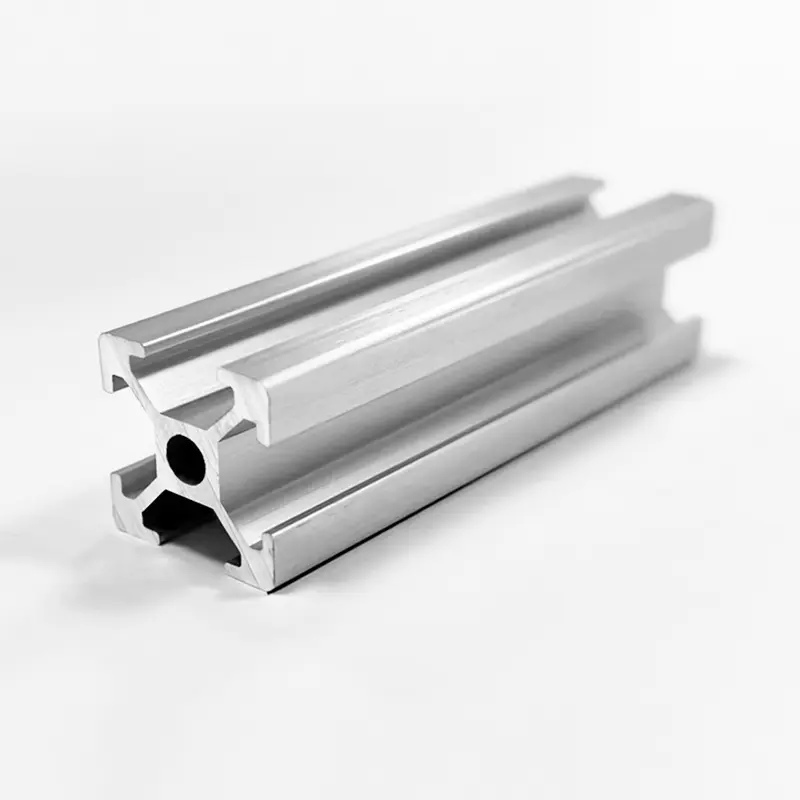
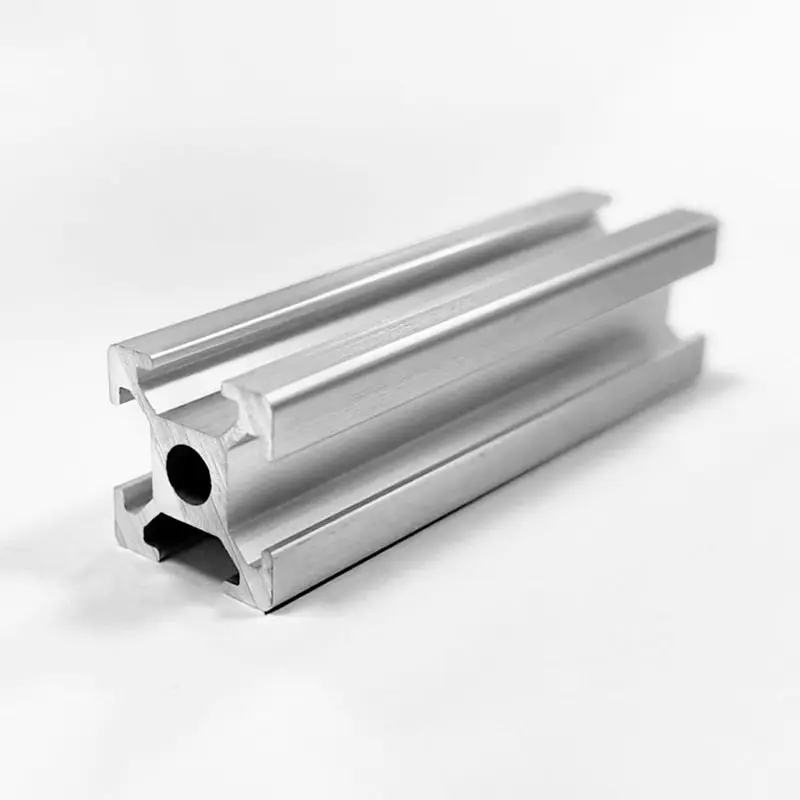
L'extrusion maintient volontairement le métal à l'état solide. Les billettes d'alliages 6xxx sont préchauffées à environ 450-500°C, bien en dessous du solidus, de sorte que le matériau devient mou et plastique mais jamais partiellement fondu. C’est ce qui permet de pousser des sections complexes à travers une matrice tout en respectant des tolérances serrées. En tant que fabricant de profils d'extrusion d'aluminium industriels , nous traitons la température de la billette comme l'un des paramètres les plus contrôlés sur la presse : trop froide et le profil se déchire, trop chaude et la qualité de la surface se dégrade, et au solidus la section commence à se fissurer. Pour les sections de charpente standard telles que notre Profilés d'extrusion d'aluminium à fente en T série 2020 , un préchauffage stable maintient la section transversale précise du premier mètre au dernier.
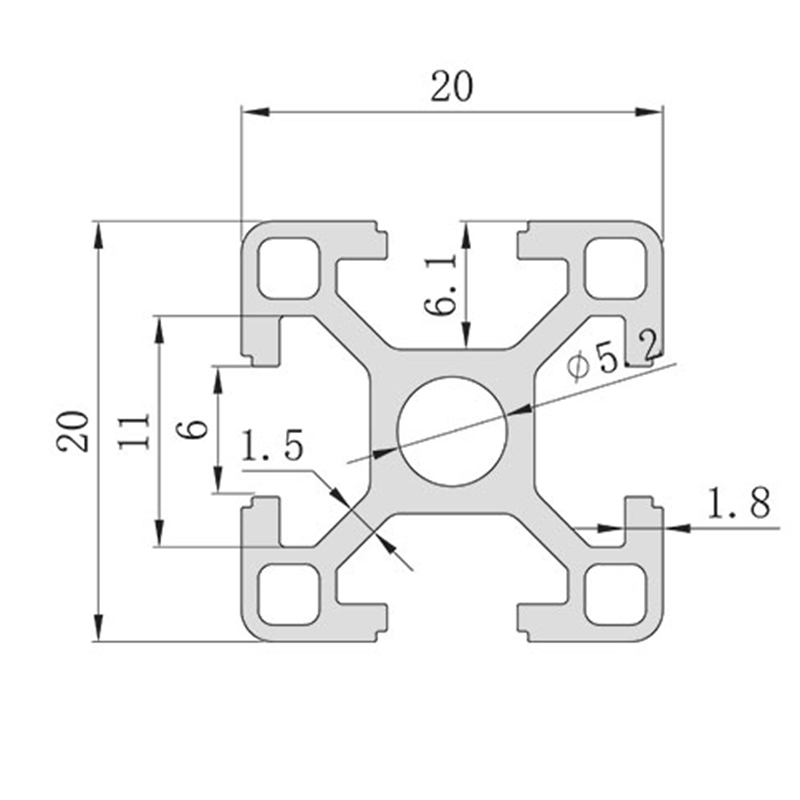 Profilé d'extrusion d'aluminium série OEM 2020 avec conception à fente en T de 6 mm Fournisseurs, Com Shanghai Huishuo Aluminum Industry Technology Co., Ltd. est un profilé d'extrusion d'aluminium de la série 2020 en gros en Chine avec une conception à fente en T de 6 mm. Voir le produit →
Solidus et liquidus : comment les alliages élargissent le point de fusion
L'aluminium pur fond à une seule température élevée. Dès que des éléments d'alliage sont ajoutés, la transition s'étend dans une plage. Le solidus est la température la plus élevée à laquelle l'alliage est encore complètement solide ; le liquidus est la température la plus basse à laquelle il est complètement liquide. Entre les deux coexistent des phases solides et liquides, ce qui est normal en fonderie mais dangereux en traitement thermique et en soudage.
Tableau 1. Plages de fusion typiques pour les alliages d'aluminium courants. Les valeurs varient légèrement selon la composition et le tempérament exacts ; toujours confirmer par rapport au certificat de l'usine. | Alliage | Caractère | Solide (°C) | Liquide (°C) | Application typique |
| 6063 | T5/T6 | 615 | 655 | Profilés extrudés, cadres, sections architecturales |
| 6061 | T6 | 582 | 652 | Profilés de structure, assemblages soudés |
| 5052 | H32 | 607 | 649 | Panneaux marins, tôlerie |
| 7075 | T6 | 477 | 635 | Composants aérospatiaux à haute résistance |
| A356 | Moulage T6 | 574 | 610 | Roues coulées, corps de pompe |
Notez le spread : le 6061 est déjà partiellement fondu au-dessus de 582°C, même s'il n'est complètement liquide qu'à 652°C. Les matrices d'extrusion restent en dessous du solidus pour éviter les fissures à chaud. Lors d'un traitement thermique, le dépassement du solidus provoque un début de fusion qui détruit définitivement les propriétés mécaniques de la pièce.
Facteurs qui affectent le point de fusion de l'aluminium
Plusieurs variables du monde réel modifient le comportement du point de fusion théorique dans l'atelier.
Éléments d'alliage
Le silicium et le cuivre abaissent la plage de fusion plus que tout autre ajout courant. L'eutectique aluminium-silicium se situe à environ 577°C avec environ 12,6 % de silicium, c'est pourquoi la plupart des alliages de coulée restent utilisables à des températures où les alliages corroyés sont encore solides. Le magnésium et le zinc diminuent également le solidus, comme le montre la ligne 7075 du tableau 1. La sélection des alliages est donc indissociable de la sélection des procédés.
Niveau de pureté
L'aluminium d'une pureté de 99,99 % fond en une fraction de degré de 660,32°C. Les qualités de pureté commerciale de 99,5 à 99,8 % contiennent des traces de fer et de silicium qui élargissent la transition de quelques degrés. Pour la plupart des travaux de structure, la différence est négligeable, mais pour le brasage et le moulage de précision, elle modifie le choix des charges et les temps de trempage.
La couche d'oxyde
L'oxyde d'aluminium fond à environ 2 072 °C, soit environ trois fois plus que le métal situé en dessous. Lors du soudage et du brasage, la couche doit être brisée ou enlevée, sinon le métal en fusion ne peut pas mouiller le joint. Pendant la fusion pour la coulée, la peau d'oxyde flotte sur le dessus et peut être écumée, mais elle emprisonne également le gaz et les inclusions si elle est mélangée à la masse fondue. La couche d’oxyde ne modifie pas le point de fusion du métal, mais c’est la principale raison pour laquelle l’aluminium est plus difficile à souder que l’acier.
Pression et vitesse de chauffage
À des fins d'ingénierie, ni la pression ni la vitesse de chauffage n'ont d'effet pratique sur le point de fusion de l'aluminium. Les effets de pression n'apparaissent que dans les recherches spécialisées sur les hautes pressions, et la vitesse de chauffage affecte la précision avec laquelle vous observez la transition, et non la valeur d'équilibre elle-même. Faites confiance à la fiche technique du matériau, pas à la lecture du pyromètre.
Que signifie le point de fusion pour les profilés et cadres en aluminium
Pour un cadre en profilé d'aluminium , le point de fusion n'est presque jamais la limite de conception. Les cadres sont conçus pour résister à la déflexion, à la limite d'élasticité et à la rigidité des joints, sans fondre. La température compte toujours de deux manières.
Premièrement, un service continu au-dessus d'environ 250-300°C adoucit les états 6xxx standard bien avant que la fusion ne se produise : les effets du vieillissement s'inversent, la résistance diminue et les joints serrés peuvent fluer. Deuxièmement, tout soudage ou brasage effectué sur un cadre introduit une fusion locale qui recuit la zone affectée thermiquement. Si un châssis de machine doit supporter une charge à proximité d'un joint soudé, vieillissez à nouveau après le soudage ou redessinez le joint.
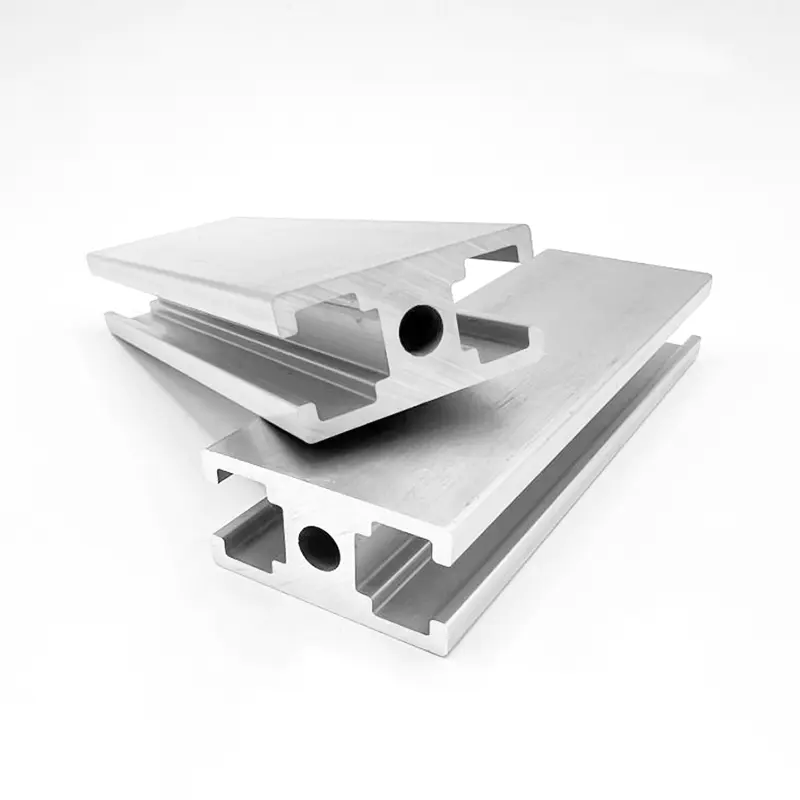
Pour les structures porteuses soumises à des vibrations ou à des charges ponctuelles, le faible module élastique de l'aluminium signifie que la rigidité de la section fait le travail. Nous recommandons souvent des sections de mur plus lourdes telles que Profilés en aluminium à rainure en T 4040 porteurs épaissis au lieu de compenser avec des alliages plus résistants, car le cadre devient plus rigide sans modifier le comportement de soudage ni les caractéristiques de fusion. Lorsque vous comparez des séries et des classes de charge, un guide d'ingénierie pratique pour Systèmes d'extrusion d'aluminium à rainures en T permet de gagner plus de temps de conception que de revérifier les températures de fusion.
 Profilé en aluminium 4040 épais et porteur, OEM HS-8-4040B, rainure en T, paroi en T de 2.5mm Shanghai Huishuo Aluminum Industry Technology Co., Ltd.est un profil en aluminium 4040 à fente en T épaissi porteur HS-8-4040B en gros en Chine... Voir le produit →
Aluminium vs autres métaux courants : pourquoi 660°C est important
Tableau 2. Points de fusion approximatifs des métaux d'ingénierie courants à des fins de comparaison. | Métal | Point de fusion (°C) | Point de fusion (°F) | Comparaison avec l'aluminium |
| Zinc | 419.5 | 787 | Inférieur; protège l'acier comme revêtement de galvanisation |
| Magnésium | 650 | 1202 | Similaire ; utilisé dans les pièces moulées légères |
| Aluminium (pur) | 660.3 | 1220.6 | Référence |
| Laiton (typique) | 900-940 | 1650-1720 | Plus haut ; plus difficile à couler et à usiner |
| Cuivre | 1084.6 | 1984 | Beaucoup plus élevé ; excellente conductivité |
| Acier inoxydable | 14h00-14h50 | 2550-2640 | Beaucoup plus élevé ; service à haute température |
| Acier doux | 1370-1510 | 2500-2750 | Beaucoup plus élevé ; défaut structurel |
La conséquence la plus importante est économique. La plage de fusion modérée de l’aluminium est exactement ce qui rend l’extrusion et le moulage sous pression rapides et abordables. L'acier et l'acier inoxydable ont besoin de beaucoup plus d'énergie pour fondre et se former, c'est pourquoi les travaux de structure lourds privilégient toujours l'acier, tandis que les cadres légers, les boîtiers et les composants dissipant la chaleur privilégient l'aluminium. La même limite de température signifie que l’aluminium n’a pas sa place en service continu au-dessus d’environ 300°C : il ne fondra pas, mais il perdra en température et fluera sous la charge.
Points pratiques à retenir pour travailler l'aluminium
Faites travailler le point de fusion au bureau d’études, et pas seulement au four :
- Considérez la plage de fusion comme une limite de processus et non comme une limite de conception. La limite d'élasticité et le comportement au fluage régissent les applications structurelles.
- Pour les assemblages soudés, utilisez des alliages 6xxx avec un métal d'apport correspondant et confirmez que la zone affectée par la chaleur peut accepter la perte de résistance.
- Pour les pièces usinées, la fusion n’est pas un problème. La coupe s'effectue bien en dessous de 660°C, mais une chaleur incontrôlée provoque une dérive dimensionnelle et une usure de l'outil. Gérez donc le liquide de refroidissement et les avances comme n'importe quel travail de précision.
- Ne devinez jamais la plage de fusion à partir d’un tableau générique. Demandez un certificat d'usine ou une fiche technique pour chaque chaleur, en particulier pour les pièces moulées et les assemblages brasés.
- Gardez les fins copeaux d'aluminium loin des sources d'inflammation. La poussière d'aluminium finement divisée peut s'enflammer bien en dessous du point de fusion globale.
Dans nos installations de production, c'est le point de fusion qui détermine la manière dont une pièce est fabriquée, et non sa faisabilité. Si une géométrie doit être coulée, nous la refroidissons du liquidus avec des paramètres contrôlés. S’il doit être soudé, nous gérons les apports thermiques locaux. S'il doit être usiné, nous appliquons Traitement de l'aluminium CNC avec des avances, des vitesses et un débit de liquide de refroidissement contrôlés.
 Usine de traitement d'aluminium CNC en gros, fabricants Shanghai Huishuo Aluminum Industry Technology Co., Ltd. est un fabricant chinois de traitement de l'aluminium CNC et un fait sur le traitement de l'aluminium CNC... Voir le produit →
Savoir que l’aluminium pur fond à 660,32°C est la partie la plus facile. La véritable question d’ingénierie est de savoir quel alliage, quel processus et quelle fenêtre de température produit la pièce dont vous avez besoin. Commencez par la série d'alliages, vérifiez le solidus et le liquidus et laissez le processus suivre.